ГОСТ Р 72439-2025
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ПРОКАТ ПЛОСКИЙ ПОВЫШЕННОГО КАЧЕСТВА ИЗ НЕРЖАВЕЮЩИХ СТАЛЕЙ И СПЛАВОВ КОРРОЗИОННО-СТОЙКИХ, ЖАРОСТОЙКИХ И ЖАРОПРОЧНЫХ
Общие технические условия
Flat rolled products of enhanced quality from stainless steels and alloys with corrosion-resistant, heat-resistant and high-temperature resistant properties. General specifications
Дата введения 2026-01-01
с правом досрочного применения
Предисловие
1 РАЗРАБОТАН Обществом с ограниченной ответственностью "Русская нержавеющая компания" (ООО "РНК"), Публичным акционерным обществом "Трубная металлургическая компания" (ПАО "ТМК"), Федеральным государственным унитарным предприятием "Центральный научно-исследовательский институт черной металлургии им.И.П.Бардина" (ФГУП "ЦНИИчермет им.И.П.Бардина")
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 375 "Металлопродукция из черных металлов и сплавов"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 8 декабря 2025 г. № 1644-ст
4 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Настоящий стандарт разработан в целях актуализации национальной нормативной базы и установления современных требований к плоскому прокату из нержавеющей стали и коррозионно-стойких, жаростойких и жаропрочных сплавов, обеспечивающих его повышенное качество и соответствие передовой международной практике. Существующая нормативная база не в полной мере отражает современные технологические возможности и актуальные запросы потребителей к техническому уровню продукции в части номенклатуры марок стали, требований к химическому составу, качеству поверхности, механическим свойствам, допускам на размеры и форму.
Применение настоящего стандарта направлено на повышение технического уровня отечественной металлопродукции, удовлетворение потребностей российской промышленности в высококачественном нержавеющем прокате и обеспечение безопасности и надежности эксплуатируемых объектов.
1 Область применения
Настоящий стандарт распространяется на плоский прокат (тонколистовой, толстолистовой прокат и ленту) горячекатаный и холоднокатаный повышенного качества из нержавеющих сталей и сплавов коррозионно-стойких, жаростойких и жаропрочных.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 5639 Стали и сплавы. Методы выявления и определения величины зерна
ГОСТ 6032-2017 (ISO 3651-1:1998, ISO 3651-2:1998) Стали и сплавы коррозионно-стойкие. Методы испытаний на стойкость против межкристаллитной коррозии
ГОСТ 7564 Прокат. Общие правила отбора проб, заготовок и образцов для механических и технологических испытаний
ГОСТ 7565 (ИСО 377-2-89) Чугун, сталь и сплавы. Метод отбора проб для определения химического состава
ГОСТ 7566 Металлопродукция. Правила приемки, маркировка, упаковка, транспортирование и хранение
ГОСТ 9012 (ИСО 410-82, ИСО 6506-81) Металлы. Метод измерения твердости по Бринеллю
ГОСТ 9013 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9454 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
ГОСТ 11701 Металлы. Методы испытаний на растяжение тонких листов и лент
ГОСТ 12344 Стали легированные и высоколегированные. Методы определения углерода
ГОСТ 12345 (ИСО 671-82, ИСО 4935-89) Стали легированные и высоколегированные. Методы определения серы
ГОСТ 12346 (ИСО 439-82, ИСО 4829-1-86) Стали легированные и высоколегированные. Методы определения кремния
ГОСТ 12347 Стали легированные и высоколегированные. Методы определения фосфора
ГОСТ 12348 (ИСО 629-82) Стали легированные и высоколегированные. Методы определения марганца
ГОСТ 12349 Стали легированные и высоколегированные. Методы определения вольфрама
ГОСТ 12350 Стали легированные и высоколегированные. Методы определения хрома
ГОСТ 12351 (ИСО 4942:1988, ИСО 9647:1989) Стали легированные и высоколегированные. Методы определения ванадия
ГОСТ 12352 Стали легированные и высоколегированные. Методы определения никеля
ГОСТ 12353 Стали легированные и высоколегированные. Методы определения кобальта
ГОСТ 12354 Стали легированные и высоколегированные. Методы определения молибдена
ГОСТ 12355 Стали легированные и высоколегированные. Методы определения меди
ГОСТ 12356 Стали легированные и высоколегированные. Методы определения титана
ГОСТ 12357 Стали легированные и высоколегированные. Методы определения алюминия
ГОСТ 12358 Стали легированные и высоколегированные. Методы определения мышьяка
ГОСТ 12359 (ИСО 4945-77) Стали углеродистые, легированные и высоколегированные. Методы определения азота
ГОСТ 12360 Стали легированные и высоколегированные. Методы определения бора
ГОСТ 12361 Стали легированные и высоколегированные. Методы определения ниобия
ГОСТ 12362 Стали легированные и высоколегированные. Методы определения микропримесей сурьмы, свинца, олова, цинка и кадмия
ГОСТ 12363 Стали легированные и высоколегированные. Методы определения селена
ГОСТ 12364 Стали легированные и высоколегированные. Методы определения церия
ГОСТ 12365 Стали легированные и высоколегированные. Методы определения циркония
ГОСТ 14019 (ИСО 7438:1985) Материалы металлические. Метод испытания на изгиб
ГОСТ 17745 Стали и сплавы. Методы определения газов
ГОСТ 18895 Сталь. Метод фотоэлектрического спектрального анализа
ГОСТ 21014 Металлопродукция из стали и сплавов. Дефекты поверхности. Термины и определения
ГОСТ 22848 Металлы. Метод испытания на ударный изгиб при температурах от минус 100 до минус 269°С
ГОСТ 26877 Металлопродукция. Методы измерений отклонений формы
ГОСТ 27809 Чугун и сталь. Методы спектрографического анализа
ГОСТ 28033 Сталь. Метод рентгенофлюоресцентного анализа
ГОСТ 28473 Чугун, сталь, ферросплавы, хром, марганец металлические. Общие требования к методам анализа
ГОСТ 33439 Металлопродукция из черных металлов и сплавов на железоникелевой и никелевой основе. Термины и определения по термической обработке
ГОСТ Р 54153 Сталь. Метод атомно-эмиссионного спектрального анализа
ГОСТ Р 58765 Металлопродукция из стали и сплавов. Термины и определения
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 21014, ГОСТ 33439, ГОСТ Р 58765, а также следующие термины с соответствующими определениями:
3.1 лента: Холоднокатаный плоский прокат толщиной менее 4,00 мм и шириной менее 600 мм.
3.2 лицевая поверхность: Наружная поверхность проката в рулонах или верхняя сторона листов, к которой предъявляются основные требования к отделке и качеству поверхности.
3.3 механические свойства: Совокупность характеристик, определяющих поведение металла под воздействием внешних сил и деформаций, включающая свойства, устанавливаемые при испытании на растяжение [временное сопротивление (предел прочности); предел текучести; относительное удлинение], при испытании на ударный изгиб, оценке твердости, а также способность к изгибу в холодном состоянии.
3.4 обратная поверхность: Поверхность, противоположная лицевой поверхности.
3.5 толстолистовой прокат: Горячекатаный плоский прокат толщиной 4,00 мм и более и шириной 250 мм и более.
3.6 тонколистовой прокат: Горячекатаный или холоднокатаный плоский прокат толщиной менее 4,00 мм и шириной 600 мм и более.
3.7 термическая обработка с прокатного нагрева: Процесс, при котором прокатка выполняется при температурах выше начала фазового превращения при охлаждении с последующим охлаждением (в том числе ускоренным) до температуры завершения фазовых превращений и далее до комнатной температуры и, при необходимости (в зависимости от состояния поставки), с последующей передачей проката к печам для термической обработки.
4 Обозначения и сокращения
В настоящем стандарте применены следующие обозначения:
 | - | предел текучести с допуском на величину пластической деформации 0,2%, Н/мм  (МПа); |
 | - | предел текучести с допуском на величину пластической деформации 1,0%, Н/мм (МПа); |
 | - | временное сопротивление (предел прочности), Н/мм (МПа); |
 | - | относительное удлинение, %; |
B | - | исходная толщина образца для испытания на ударный изгиб, мм; |
 ,  ,  ,  | - | размеры бокового расширения образца для испытания на ударный изгиб, мм; |
ВА | - | обозначение вида отделки проката с окончательным отжигом в печи с контролируемой атмосферой; |
 | - | начальная расчетная длина образца, мм; |
L | - | длина листа, мм; |
LE | - | величина бокового расширения, мм; |
Ra | - | параметр шероховатости поверхности, определяемый как среднее арифметическое абсолютных значений отклонений профиля в пределах базовой длины, мкм; |
ХК | - | холоднокатаный прокат. |
5 Классификация
5.1 Стали и сплавы, поставляемые по настоящему стандарту, в зависимости от структуры подразделяют на классы:
- аустенитные стали и сплавы;
- аустенито-ферритные (дуплексные) стали;
- ферритные и мартенситные стали.
5.2 Стандарт предусматривает два равнозначных варианта обозначений марок стали (сплава):
- по обозначению (если предусмотрено);
- по условному обозначению.
Примечания
1 В обозначении марок стали (сплава) буквы означают: L - низкая массовая доля углерода, обычно менее 0,03%; H - более высокая массовая доля углерода, по сравнению со стандартной маркой стали; N - легирование азотом; Ti - легирование титаном; Nb - легирование ниобием; Mo - легирование молибденом; S - пониженная массовая доля углерода, обычно не более 0,08%; XM - обозначение специального ряда марок стали.
2 В условном обозначении буквы означают: S - нержавеющая сталь; N - железоникелевый сплав.
3 При наличии для марки стали (сплава) двух вариантов обозначения в заказе указывают основное обозначение марки стали (сплава) совместно с ее условным обозначением в скобках, например "800 (N08800)".
5.3 Прокат по настоящему стандарту подразделяют:
а) по виду проката:
1) толстолистовой прокат;
2) тонколистовой прокат;
3) лента;
б) по способу производства:
1) горячекатаный;
2) холоднокатаный;
в) по виду поставки:
1) в рулонах;
2) в листах, изготовленных полистной прокаткой;
3) в листах, изготовленных порезкой из рулона;
4) в ленте, изготовленной порезкой из рулона;
г) по видам отделки и качества поверхности проката - в соответствии с 8.2;
д) по характеру кромок (для листового проката):
1) с обрезной кромкой - О;
2) с необрезной кромкой - НО;
е) по типу кромок (для ленты):
1) кромка № 1;
2) кромка № 2;
3) кромка № 3.
6 Условия заказа
6.1 Заказчик должен предоставить изготовителю все требования, необходимые для поставки проката, в соответствии с требованиями настоящего стандарта.
6.2 Основные требования, указываемые при оформлении заказа:
- обозначение настоящего стандарта;
- количество (масса и число единиц продукции);
- вид проката (толстолистовой прокат, тонколистовой прокат или лента);
- размеры (толщина, ширина, а также длина для листов) в миллиметрах;
- вид поставки (рулон; лист, порезанный из рулона; лист, прокатанный полистно; лента, порезанная из рулона);
- марка стали или сплава (обозначение и/или условное обозначение);
- способ производства (горячекатаный, холоднокатаный) для тонколистового проката;
- вид отделки и качества поверхности проката [в случае отделки шлифованием или полированием необходимо указать количество отшлифованных или отполированных сторон (одна или обе)];
- характер/тип кромки (О, НО, кромка № 1, № 2 или № 3).
6.3 Дополнительные требования к прокату устанавливают по согласованию изготовителя с заказчиком.
При заказе могут быть указаны одно или несколько дополнительных требований, с учетом ограничений, указанных в разделах 7 и 8:
- правка в установке для правки полос растяжением;
- ужесточенные требования к массовой доле нормируемых химических элементов в стали (сплаве) и/или требования к максимальной массовой доле ненормируемых химических элементов в стали (сплаве);
- требования к пределу текучести с допуском на величину пластической деформации 1,0%;
- нормирование ударной вязкости;
- стойкость против межкристаллитной коррозии;
- дополнительные требования к маркировке;
- дополнительные требования к упаковке и транспортированию;
- дополнительные требования, указанные в разделах 7 и 8, и устанавливаемые по согласованию изготовителя с заказчиком,
6.4 Примеры условных обозначений проката при заказе приведены в приложении А.
7 Сортамент
7.1 Размеры проката (толщина, ширина и длина) в миллиметрах следует указывать в заказе в соответствии с ограничениями, приведенными в таблице 1.
Таблица 1 - Сортамент проката
Вид проката | Способ производства | Вид поставки | Толщина, мм | Ширина, мм | Вид отделки проката |
Толстолистовой прокат | Горячая прокатка | Лист, порезанный из рулона. Рулон | 4-12 | От 250 до 1600 включ. | По таблице 3: - без очистки |
Лист, прокатанный полистно | 4-100 | От 250 до 4500 включ. | от окалины; - без окалины; - шлифованный; - улучшенный | ||
Тонколистовой прокат | Горячая прокатка | Лист, порезанный из рулона. Рулон | 2,00-3,99 | От 600 до 1600 включ. | По таблице 4: - № 1 - № 3 - № 4 - № 6 |
Холодная прокатка | 0,30-3,50 | По таблице 4: - № 2D - № 2B - ВА - № 3 - № 4 - № 6 | |||
Лента | Холодная прокатка | Лента, порезанная из рулона. Рулон | 0,30-3,50 | Менее 600 | По таблице 4: - № 2D - № 2B - ВА - № 3 - № 4 - № 6 |
7.2 Предельные отклонения проката по толщине, ширине, длине и отклонение от плоскостности должны соответствовать указанным в таблице 2 и приложении Б.
Таблица 2 - Предельные отклонения проката по толщине, ширине, длине и отклонение от плоскостности
Способ произ- водства | Вид поставки | Ширина, мм | Предельное отклонение по толщине проката | Предельное отклонение по ширине проката  | Предельное отклонение по длине проката | Отклонение от плоскост- ности проката  |
Холодная прокатка | Лента, порезанная из рулона. Рулон. | Менее 600 | См. таблицу Б.1 | См. таблицы Б.2 и Б.3 | См. таблицу Б.4 | См. таблицы Б.5, Б.6 |
Лист, порезанный из рулона. Рулон | От 600 до 1600 включ. | См. таблицу Б.7 | См. таблицу Б.8 | См. таблицу Б.9 | См. таблицы Б.5, Б.6 | |
Горячая прокатка | Лист, порезанный из рулона. Рулон. | От 250 до 1600 включ. | См. таблицу Б.10 | См. таблицу Б.11 | См. таблицу Б.12 | См. таблицы Б.13, Б.14 |
Лист, прокатанный полистно | От 250 до 4500 включ. | См. таблицу Б.15 | См. таблицу Б.16 | См. таблицу Б.17 | См. таблицу Б.18 | |
Предельные отклонения по ширине установлены для проката с обрезной кромкой. Для проката с необрезной кромкой предельные отклонения по ширине согласовывают при заказе. | ||||||
Для проката, поставляемого в листах. | ||||||
7.3 Требования к кромке
7.3.1 Толстолистовой и тонколистовой прокат поставляют с обрезной (О) и необрезной (НО) кромками.
На обрезных кромках проката не должно быть расслоений, трещин, рванин, гармошки, пузырей-вздутий, заусенцев, волн от дисковых ножей, раскатанных загрязнений и раскатанных пузырей. По согласованию между изготовителем и заказчиком продукции допускается поставка проката с обрезными кромками с дефектами, характер и размеры которых оговариваются при оформлении заказа.
На необрезных кромках проката допускаются рванины глубиной не более предельного отклонения по ширине, кромки могут быть неравномерно скругленными и неровными.
7.3.2 Ленту поставляют с одним из следующих типов кромки, указанным в заказе:
- кромка № 1 - катаная кромка, скругленная или прямоугольная, в соответствии с заказом;
- кромка № 2 - кромка, полученная путем продольной резки;
- кромка № 3 - приближенная к прямоугольной форме кромка, полученная прокаткой или обработкой после продольной резки.
Предельные отклонения ленты по ширине в зависимости от типа кромки - в соответствии с таблицами Б.2 и Б.3.
7.4 По требованию заказчика толстолистовой и тонколистовой прокат в листах, изготовленных порезкой из рулона, должен быть подвергнут правке в установке правки полос растяжением. Плоскостность проката после правки в установке правки растяжением - в соответствии с таблицами Б.6, Б.14.
7.5 Прокат поставляют по фактической массе. Предельные отклонения по массе листов - в соответствии с таблицей Б.19. Предельные отклонения по массе рулонов не нормируются.
По согласованию изготовителя и заказчика прокат поставляют по теоретической массе, в этом случае теоретическую массу рассчитывают по формуле, согласовываемой при заказе, а значения плотности принимают согласно таблице Б.19.
7.6 Серповидность проката, поставляемого в ленте и листах, порезанных из рулона, - в соответствии с таблицами Б.20 и Б.21.
8 Технические требования
8.1 Химический состав
8.1.1 Химический состав сталей и сплавов по маркировочному анализу должен соответствовать указанному в таблице В.1 (приложение В).
Допускается наличие в металле остаточных химических элементов, не указанных в таблице В.1 (приложение В) для данной марки стали, в количествах, не влияющих на его свойства, если иное не оговорено в заказе.
8.1.2 В готовой продукции допускаются указанные в таблице В.2 (приложение В) предельные отклонения по химическому составу от норм, указанных в таблице В.1 (приложение В). При этом отклонения по массовой доле химического элемента в разных пробах от одной плавки (партии) должны быть однонаправленными (либо все выше, либо все ниже установленного диапазона).
Примечание - Допустимые предельные отклонения по массовой доле химических элементов относятся к готовой продукции.
8.1.3 Ограничения по массовой доле ненормируемых химических элементов приведены в 8.1.3.1-8.1.3.3.
8.1.3.1 За исключением случаев, предусмотренных в 8.1.3.2, в стали (сплаве) не допускается наличие ненормируемых химических элементов в таком количестве, которое делает ее химический состав соответствующим требованиям таблицы В.1 для другой марки стали (сплава), для которой данный химический элемент является нормируемым с установленной минимальной массовой долей.
8.1.3.2 Допускается остаточная массовая доля следующих ненормируемых химических элементов, даже если это приводит к соответствию требованиям по химическому составу для другой марки стали (сплава):
- меди (Cu) - не более 0,75%;
- молибдена (Mo) - не более 0,75%;
- титана (Ti) - не более 0,10%;
- ниобия (Nb) - не более 0,10%.
По требованию заказчика, указанному в заказе, могут быть установлены более низкие значения максимальных массовых долей ненормируемых химических элементов (Cu, Mo, Ti и Nb).
8.1.3.3 Если массовую долю ненормируемых химических элементов (Cu, Mo, Ti и Nb) используют для доказательства отсутствия подмены марки стали (сплава), то соответствующий химический элемент должен быть указан в документе о качестве.
8.2 Виды отделки и качество поверхности проката
Требования к отделке и качеству лицевой поверхности толстолистового проката приведены в таблице 3, тонколистового проката и ленты - в таблице 4.
На обратной поверхности проката не допускаются прокатные плены, пузыри-вздутия, раскатанные пузыри, трещины и перетрав.
По согласованию изготовителя и заказчика требования к обеим поверхностям проката должны соответствовать требованиям таблиц 3 и 4.
Таблица 3 - Виды отделки и качества лицевой поверхности толстолистового проката
Вид отделки проката | Качество лицевой поверхности | Примечания | |
Наименование | Состояние материала | ||
Без очистки от окалины | Горячекатаный, термически обработанный, без удаления окалины (промежуточная отделка) | Не допускаются плены и трещины. Допускается наличие окалины и других дефектов, обусловленных технологией изготовления, и зачистка дефектов, при условии, что их глубина не выводит толщину проката за предельные отклонения | Применяется преимущественно в термостойких конструкциях, так как окалина снижает коррозионную стойкость |
Без окалины | Горячекатаный, термически обработанный, с удалением окалины дробеструйной обработкой или травлением | Не допускаются плены, трещины и окалина. Допускаются прочие дефекты, обусловленные технологией изготовления, и зачистка дефектов, при условии, что их глубина не выводит толщину проката за предельные отклонения | Стандартная отделка для коррозионно- стойких и большинства жаростойких материалов различных вариантов применения (аналог отделки № 1 по таблице 4) |
Шлифованный | Горячекатаный, термически обработанный, с очищенной от окалины и шлифованной поверхностью | Не допускаются дефекты, обнаруживаемые визуальным осмотром без применения увеличительных приборов или автоматических систем контроля (машинное зрение), за исключением незначительных локальных изменений шероховатости, незначительных загрязнений, равномерных направленных рисок от абразива глубиной до 0,03 мм, при условии, что их глубина не выводит толщину проката за предельные отклонения | Линейно- текстурированная поверхность, получаемая механической шлифовкой |
Улучшенный | Горячекатаный, термически обработанный, с удалением окалины | Не допускаются дефекты, обнаруживаемые визуальным осмотром без применения увеличительных приборов или автоматических систем контроля (машинное зрение), за исключением незначительных локальных изменений шероховатости, незначительных загрязнений, отдельных неупорядоченных рисок и царапин глубиной не более 0,4 суммы предельных отклонений по толщине проката, при условии, что их глубина не выводит толщину проката за предельные отклонения | Гладкая поверхность с меньшим количеством поверхностных дефектов по сравнению с отделкой "без окалины" |
Таблица 4 - Виды отделки и качества лицевой поверхности тонколистового проката и ленты
Вид отделки проката | Качество лицевой поверхности | Примечания | |
Обозначение | Состояние материала | ||
№ 1 | Горячекатаный, термически обработанный и травленый прокат | Не допускаются плены и трещины. Допускаются прочие дефекты, обусловленные технологией изготовления, и зачистка дефектов, при условии, что их глубина не выводит толщину проката за предельные отклонения | Матовая, неотражающая поверхность, получаемая горячей прокаткой с последующим отжигом и травлением |
№ 2D (ХК-матовый) | Холоднокатаный, термически обработанный и травленый прокат | Не допускаются дефекты, обнаруживаемые визуальным осмотром без применения увеличительных приборов или автоматических систем контроля (машинное зрение), за исключением незначительных локальных изменений шероховатости, незначительных загрязнений, отдельных неупорядоченных рисок и царапин, при условии, что их глубина не выводит толщину проката за предельные отклонения и не превышает: | Гладкая, неотражающая матовая поверхность, получаемая холодной прокаткой с последующим отжигом и травлением. Ненаправленная текстура способствует удержанию смазки при глубокой вытяжке |
- 0,04 мм - для проката толщиной от 0,30 до 0,80 мм включ.; - 0,06 мм - для проката толщиной св. 0,80 до 1,60 мм включ.; - 0,08 мм - для проката толщиной св. 1,60 до 3,50 мм включ. | |||
№ 2B (ХК-глянцевый) | Холоднокатаный, термически обработанный, травленый и дрессированный прокат | Не допускаются дефекты, обнаруживаемые визуальным осмотром без применения увеличительных приборов или автоматических систем контроля (машинное зрение), за исключением незначительных локальных изменений шероховатости, незначительных загрязнений, отдельных неупорядоченных рисок и царапин, при условии, что их глубина не выводит толщину проката за предельные отклонения и не превышает: | Гладкая, умеренно отражающая поверхность, получаемая холодной прокаткой с последующим отжигом, травлением и дрессировкой, обычно получаемая финишным пропуском через полированные валки. Легче поддается дополнительной полировке, чем отделка № 1 или № 2D |
- 0,03 мм - для проката толщиной от 0,30 до 0,80 мм включ.; - 0,04 мм - для проката толщиной св. 0,80 до 1,60 мм включ.; - 0,06 мм - для проката толщиной св. 1,60 до 3,50 мм включ. | |||
ВА (светло- отожженный) | Холоднокатаный прокат после окончательного отжига в печи с контролируемой атмосферой (печи светлого отжига) | Не допускаются дефекты, обнаруживаемые визуальным осмотром без применения увеличительных приборов или автоматических систем контроля (машинное зрение), за исключением незначительных локальных изменений шероховатости, незначительных загрязнений, отдельных неупорядоченных рисок и царапин глубиной до 0,02 мм, при условии, что их глубина не выводит толщину проката за предельные отклонения | Гладкая, блестящая, отражающая поверхность, получаемая холодной прокаткой с последующим отжигом в печи с контролируемой атмосферой (печи светлого отжига) для предотвращения окисления |
№ 3 (шлифованный грубый) | Горячекатаный или холоднокатаный прокат с поверхностью, шлифованной с одной или двух сторон | Не допускаются дефекты, обнаруживаемые визуальным осмотром без применения увеличительных приборов или автоматических систем контроля (машинное зрение), за исключением незначительных локальных изменений шероховатости, незначительных загрязнений, равномерных направленных рисок от абразива глубиной до 0,02 мм, при условии, что их глубина не выводит толщину проката за предельные отклонения | Линейно-текстурированная поверхность, получаемая механической шлифовкой. Шероховатость поверхности по параметру Ra, как правило, 0,63-1,0 мкм |
№ 4 (универсальный шлифованный) | Горячекатаный или холоднокатаный прокат с поверхностью, шлифованной с одной или двух сторон | Не допускаются дефекты, обнаруживаемые визуальным осмотром без применения увеличительных приборов или автоматических систем контроля (машинное зрение), за исключением незначительных локальных изменений шероховатости, незначительных загрязнений, равномерных направленных рисок от абразива глубиной до 0,01 мм, при условии, что их глубина не выводит толщину проката за предельные отклонения | Линейно-текстурированная поверхность, аналогичная отделке № 3, но с меньшей шероховатостью (Ra, как правило, менее 0,63 мкм) |
№ 6 (щеточная шлифовка) | Горячекатаный или холоднокатаный прокат с матовой поверхностью, обработанной щетками с одной или двух сторон | Не допускаются дефекты, обнаруживаемые визуальным осмотром без применения увеличительных приборов или автоматических систем контроля (машинное зрение), за исключением незначительных локальных изменений шероховатости, незначительных загрязнений, равномерных направленных рисок от абразива глубиной до 0,01 мм, при условии, что их глубина не выводит толщину проката за предельные отклонения | Матовая поверхность, которую, как правило, получают обработкой щетками проката с отделкой поверхности № 4 |
Примечание - Листы могут изготавливаться с односторонней или двусторонней шлифовкой/полировкой. При односторонней шлифовке/полировке допускается черновое шлифование обратной стороны для обеспечения необходимой плоскостности. | |||
8.3 Термическая обработка
8.3.1 Режимы термической обработки проката из аустенитных сталей и сплавов, а также из аустенито-ферритных (дуплексных) сталей должны соответствовать требованиям таблицы В.3. Режимы термической обработки проката из ферритных и мартенситных сталей определяет изготовитель.
Допускается проведение термической обработки с прокатного нагрева.
Допускается использование других режимов термической обработки (отличных от рекомендаций таблицы В.3) или проведение термической обработки с прокатного нагрева при условии обеспечения требований к механическим свойствам и другим нормируемым по настоящему стандарту характеристикам проката.
8.3.2 Прокат из стали марки S41500 подвергают термической обработке по следующему режиму: нагрев до температуры не менее 955°С с охлаждением воздухом до температуры 93°С или ниже перед любым промежуточным отпуском и перед окончательным отпуском. Окончательный отпуск должен быть проведен в температурном диапазоне от 566°С до 621°С.
8.4 Механические свойства
8.4.1 Механические свойства проката должны соответствовать требованиям, указанным в таблице В.4. Требования к твердости распространяются на прокат толщиной 1,6 мм и более.
8.4.2 По требованию заказчика для металлопродукции номинальной толщиной 38 мм и менее из марок стали, указанных в таблице В.5, значение предела текучести с допуском на величину пластической деформации 1,0% должно соответствовать требованиям таблицы В.5.
8.4.3 По требованию заказчика прокат толщиной 11 мм и более поставляют с контролем ударной вязкости на образцах с концентратором типа V. Нормы ударной вязкости и температуру испытания согласовывают при заказе. По согласованию изготовителя с заказчиком, после испытания боковое расширение образца напротив надреза должно быть не менее 0,38 мм.
8.5 Испытание на изгиб
8.5.1 Прокат должен выдерживать испытание на изгиб на угол, указанный в таблице В.4, на оправке диаметром:
- равным толщине образца, при толщине образца до 9,5 мм включ.;
- равным удвоенной толщине образца, при толщине образца свыше 9,5 мм.
8.5.2 При испытании на изгиб в месте изгиба не должно быть надрывов, трещин и расслоений.
8.6 Величина зерна
Для проката из сталей марок 800H (N08810), 304H (S30409), 309H (S30909), 309HNb (S30941), 310H (S31009), 310HNb (S31041), 316H (S31609), 321H (S32109), 347H (S34709), 348H (S34809) и S31060 величина зерна должна соответствовать номерам 3-7 по ГОСТ 5639.
Для проката из стали марки S32615 размер зерна должен быть не крупнее номера 3 по ГОСТ 5639.
8.7 Стойкость против межкристаллитной коррозии
По требованию заказчика термически обработанный прокат из сталей марок 301 (S30100), 301L (S30103), 301LN (S30153), 302 (S30200), 304 (S30400), 304L (S30403), 304N (S30451), 304LN (S30453), 305 (S30500), 309S (S30908), 309Nb (S30940), 309HNb (S30941), 310S (S31008), 310MoNbN (S31025), 310Nb (S31040), 310HNb (S31041), 310MoLN (S31050), 316 (S31600), 316L (S31603), 316Ti (S31635), 316Nb (S31640), 316N (S31651), 316LN (S31653), 317 (S31700), 317L (S31703), 317LM (S31725), 317LMN (S31726), 317LN (S31753), 321 (S32100), 321H (S32109), 334 (S33400), 347 (S34700), 347LN (S34751), 348 (S34800), XM-15 (S38100), S30415, S30815, S31725, S31726, S32615, 201 (S20100), 202 (S20200), S20103, S20400, S20153, S21800, S21640, XM-11 (S21904), XM-17 (S21600), XM-18 (S21603), XM-19 (S20910), XM-29 (S24000), XM-31 (S21400) и сплава N08800 должен быть стойким против межкристаллитной коррозии при испытании в соответствии с 10.11.
9 Правила приемки
9.1 Общие правила приемки - по ГОСТ 7566.
9.2 Прокат подлежит приемке партиями.
Партия должна состоять из листов (рулонов, лент):
- одной марки стали (сплава);
- одной плавки;
- одного размера по толщине;
- одного способа производства (горячекатаный, холоднокатаный);
- одного вида поставки (рулон; лист, порезанный из рулона; лист, прокатанный полистно; лента, порезанная из рулона);
- одного режима термической обработки;
- одного вида отделки.
Для партий проката, поставляемого в листах (ленте, порезанной из рулона), количество листов (лент) в партии не должно превышать 300 шт. Листы (ленты) партии должны быть термически обработаны по одному режиму, одновременно или последовательно один за другим.
9.3 Каждую партию сопровождают документом о качестве, оформленным по ГОСТ 7566. В документе о качестве указывают:
- обозначение настоящего стандарта;
- вид проката (толстолистовой прокат, тонколистовой прокат или лента);
- способ производства (горячекатаный, холоднокатаный);
- размеры (толщина, ширина и длина) в миллиметрах;
- вид поставки (рулон; лист, порезанный из рулона; лист, прокатанный полистно; лента, порезанная из рулона);
- марку стали или сплава;
- номер плавки;
- номер партии;
- результаты химического анализа по ковшовой пробе или в готовом прокате;
- вид отделки;
- характер/тип кромки (О, НО, кромка № 1, 2 или 3);
- результаты определения механических свойств;
- сведения о режиме термической обработки.
Примечание - Режим термической обработки, указываемый в документе о качестве, включает температуру выдержки, время выдержки, способ охлаждения. В случае, если прокат проходил термическую обработку с прокатного нагрева, должна быть указана температура окончания прокатки;
- результаты дополнительных испытаний (опций), согласованных при заказе.
9.4 Для контроля качества от каждой партии проката, поставляемого в рулонах, отбирают:
- для определения химического состава - одну пробу от плавки в соответствии с ГОСТ 7565;
- для контроля размеров проката, качества поверхности, отклонения от плоскостности, формы, соблюдения требований к кромкам и массы - каждый рулон;
- для испытания на растяжение, твердость и изгиб (когда требуется) - один рулон от партии;
- для определения величины зерна (когда требуется) - один рулон.
Если требованиями заказа предусмотрены дополнительные испытания, от каждой партии проката отбирают:
- для проведения испытаний на ударный изгиб - один рулон;
- для определения стойкости против межкристаллитной коррозии - один рулон.
9.5 Для контроля качества от каждой партии проката, поставляемого в ленте, порезанной из рулона, или в листах, отбирают:
- для определения химического состава - одну пробу от плавки в соответствии с ГОСТ 7565;
- для контроля размеров, отклонений от плоскостности и формы - 10% листов (лент), но не менее 5 шт.;
- для контроля качества поверхности и требований к кромкам - каждый лист (ленту);
- для испытания на растяжение - два листа (ленту), если прокат подвергался дрессировке, и один лист (ленту) в остальных случаях;
- для испытания на твердость и изгиб (когда требуется) - один лист (ленту);
- для определения величины зерна (когда требуется) - один лист (ленту).
При поставке листов в пакетах контроль качества поверхности, требований к кромкам, размеров, отклонений от плоскостности и формы допускается проводить только на верхнем листе (ленте) в каждом пакете.
Если требованиями заказа предусмотрены дополнительные испытания, от каждой партии проката отбирают:
- для проведения испытаний на ударный изгиб - один лист;
- для определения стойкости против межкристаллитной коррозии - один лист (ленту).
Листы, изготовленные порезкой из рулона, допускается принимать по результатам испытаний, проведенных на рулоне до порезки. Результаты испытаний распространяются на всю партию листов, полученных из данного рулона.
9.6 При получении неудовлетворительных результатов испытаний хотя бы по одному показателю при сплошном контроле допускается подвергать прокат термической обработке или повторной термической обработке и предъявлять партию к повторной приемке с определением всех нормируемых характеристик. Допускается не более двух повторных термических обработок.
9.7 При получении неудовлетворительных результатов испытаний хотя бы по одному показателю при выборочном контроле по нему могут быть проведены повторные испытания на удвоенном количестве проб, отобранных от единиц проката из числа не проходивших испытания.
При этом единицы проката, не выдержавшие первичные испытания, допускается подвергать термической обработке по режимам изготовителя и предъявлять новой партией к повторной приемке с определением всех нормируемых характеристик.
При получении неудовлетворительных результатов повторных испытаний при выборочном контроле допускается изготовителю:
- проводить сплошной контроль показателей, по которым испытания выборочного контроля не выдержаны;
- подвергать прокат термической обработке (если она не проводилась впервые) или повторной термической обработке (если она проводилась) и предъявлять партию к повторной приемке с определением всех нормируемых характеристик.
9.8 При получении неудовлетворительных результатов определения химического состава сталей или сплавов по ковшовой пробе контроль химического состава может быть проведен на пробе, отобранной от готового проката, с определением массовой доли всех химических элементов. В документе о качестве в этом случае в строке результатов химического анализа дополнительно приводят фразу: "В готовом прокате".
10 Методы испытаний
10.1 Химический состав определяют методами, установленными в ГОСТ 12344 - ГОСТ 12365, ГОСТ 17745, ГОСТ 18895, ГОСТ 27809, ГОСТ 28033, ГОСТ 28473, ГОСТ Р 54153 или другими методами, обеспечивающими требуемую точность измерений и аттестованными в установленном порядке. При возникновении разногласий химический состав определяют методами по приведенным выше стандартам.
10.2 Контроль геометрических размеров и отклонения от плоскостности проводят средствами измерения, обеспечивающими необходимую точность измерения.
10.2.1 Толщину горячекатаного проката с обрезной кромкой, поставляемого в рулонах и листах, порезанных из рулона, контролируют на расстоянии не менее 15 мм от кромок. Толщину холоднокатаного проката с обрезной кромкой, поставляемого в рулонах и листах, порезанных из рулона, шириной менее 26 мм контролируют в любом месте проката шириной от 26 до 600 мм включ. - на расстоянии не менее 15 мм от кромок, толщину проката шириной более 600 мм контролируют на расстоянии не менее 25 мм от кромок. Толщину листов, изготовленных полистной прокаткой, контролируют на расстоянии не менее 10 мм, но не более 75 мм от продольных кромок. Для проката с необрезной кромкой указанные выше расстояния от кромок увеличивают на половину величины предельных отклонений по ширине.
10.2.2 Отклонения от плоскостности контролируют по ГОСТ 26877 на всей длине для проката, поставляемого в листах и ленте, порезанных из рулона.
Отклонения от плоскостности листов, изготовленных полистной прокаткой, контролируют по ГОСТ 26877 на 1 м в любом направлении плоскости листа.
10.2.3 Серповидность проката контролируют на всей длине проката по ГОСТ 26877. Нормируемая длина - 2400 мм.
10.3 Контроль качества поверхности проката проводят визуально без применения увеличительных приборов и/или с использованием систем автоматизированного контроля (машинного зрения). При применении систем автоматизированного контроля методики и критерии оценки качества поверхности должны быть установлены в нормативной и/или технической документации изготовителя и обеспечивать выявление дефектов, не допустимых согласно требованиям настоящего стандарта.
10.4 Количество образцов от каждого контрольного листа (рулона, ленты), отбираемых для проведения испытаний, должно соответствовать требованиям 10.4.1 и 10.4.2.
10.4.1 Для проката, поставляемого в рулонах, от каждого контрольного рулона партии отбирают:
- для контроля твердости - два образца, по одному с каждого конца рулона;
- испытания на растяжение - два образца, если разница твердости между двумя концами рулона превышает 5 HRB, 10 HB или 1 HRC (в зависимости от метода контроля твердости, используемого при приемо-сдаточных испытаниях), или если твердость не контролируется, или если металл подвергался термической обработке с прокатного нагрева. В остальных случаях отбирают один образец;
- для испытания на изгиб - один образец;
- испытания на ударный изгиб - три образца;
- определения величины зерна - один образец;
- испытания на стойкость против межкристаллитной коррозии - по ГОСТ 6032.
10.4.2 Для проката, поставляемого в листах, прокатанных полистно, листах и ленте, порезанных из рулона, от каждого контрольного листа (ленты) отбирают:
- для контроля твердости - один образец;
- испытания на растяжение - два образца, если металл подвергался термической обработке с прокатного нагрева, в остальных случаях - один образец;
- испытания на изгиб - один образец;
- испытания на ударный изгиб - три образца;
- определения величины зерна - один образец;
- испытания на стойкость против межкристаллитной коррозии - по ГОСТ 6032.
Для листов и лент, порезанных из рулона, допускается проводить испытание на образцах от рулонов до порезки, с распространением результатов на листы.
10.5 Отбор и подготовку проб для механических испытаний проводят по ГОСТ 7564.
10.6 Испытание на растяжение проката толщиной менее 3 мм проводят по ГОСТ 11701, проката толщиной 3 мм и более - по ГОСТ 1497 на пропорциональных поперечных образцах. По согласованию между изготовителем и заказчиком испытания проводят на непропорциональных образцах с начальной расчетной длиной (50,0±0,10) мм.

10.7 Определение твердости проводят по ГОСТ 9012 или ГОСТ 9013.
10.8 Ударную вязкость определяют для проката толщиной 11 мм и более на поперечных образцах по ГОСТ 9454 при температуре испытания до минус 100°С и по ГОСТ 22848 при температуре испытания ниже минус 100°С до минус 269°С. Испытания проводят на образцах типа 11 по ГОСТ 9454.
Если в заказе указано требование к минимальному боковому расширению, то за боковое расширение принимают увеличение толщины образца, измеренное на стороне сжатия напротив надреза образца, разрушенного на две части, как показано на рисунке 1.
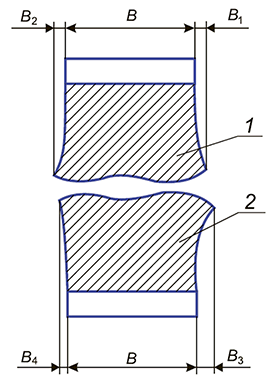 |
Рисунок 1 - Половины разрушенного в процессе испытания образца, соединенные для измерения бокового расширения
Боковое расширение на каждой грани обеих половин измеряют относительно плоскости, определяемой недеформированным участком грани образца.
Величину бокового расширения LE, мм, рассчитывают по формуле


Если один или несколько выступов образца были повреждены при контакте с наковальней, опорной поверхностью копра и так далее, измерения для этого образца не выполняют и факт повреждения отражают в протоколе испытания, боковое расширение не определяют.
10.9 Испытание на изгиб проводят по ГОСТ 14019 на поперечных образцах.
Образцы для испытаний на изгиб тонколистового проката и ленты должны иметь полную толщину исходного листового проката и ширину приблизительно 25,4 мм. Образцы для испытаний на изгиб толстолистового проката толщиной до 12,7 мм включ. должны иметь полную толщину исходного листового проката и ширину приблизительно от 25,4 до 50,0 мм. Для испытания на изгиб толстолистового проката толщиной свыше 12,7 мм должны быть изготовлены путем механической обработки образцы толщиной 12,7 мм и шириной 25,4 мм, при этом сторона, соответствующая наружной поверхности при изгибе, должна быть оригинальной поверхностью проката. Допускается скруглять кромки образца.
10.10 Величину зерна определяют по ГОСТ 5639.
10.11 Испытание на стойкость против межкристаллитной коррозии проката из аустенитных сталей проводят по ГОСТ 6032-2017 (приложение ДЕ) методом A, время испытания - 15 ч. По согласованию между изготовителем и заказчиком испытание проводят другими методами.
11 Маркировка, упаковка, транспортирование и хранение
11.1 Маркировка, упаковка, транспортирование и хранение - по ГОСТ 7566. По требованию, указанному в заказе, на поверхности проката должна быть нанесена маркировка лицевой поверхности. Способ нанесения маркировки лицевой поверхности изготовитель согласовывает с заказчиком.
11.2 При полистном испытании каждый лист маркируют присвоенным ему номером.
11.3 По согласованию между изготовителем и заказчиком допускается нанесение на прокат, упаковку машиносчитываемой маркировки и/или ярлыка. Машиносчитываемая маркировка должна обеспечивать однозначную идентификацию продукции и прослеживаемость. Выбор типа машиносчитываемой маркировки, способа нанесения и содержания кодируемой информации - по согласованию между изготовителем и заказчиком.
11.4 При упаковке листов в пачки каждая пачка должна состоять из листов одной партии. Допускается упаковывать в одну пачку листы разных партий, изготовленных из одной плавки. В этом случае партии должны быть разделены прокладками. Допускается обвязка пачек горячекатаных нетравленых листов поперечными обвязками в количестве, равном сумме продольных и поперечных обвязок, предусмотренных ГОСТ 7566. При этом не должно быть смещения листов в пачке при транспортировании. Вместо маркировки верхнего листа пачки допускается наносить маркировку на маркировочные ярлыки (печать термопринтером).
11.5 Прокат рекомендуется хранить в закрытых сухих складских помещениях.
12 Требования безопасности и охраны окружающей среды
Прокат пожаробезопасен и взрывобезопасен, нетоксичен и не требует специальных мер при транспортировании, хранении и переработке.
Осуществление специальных мер по охране окружающей среды не требуется.
13 Гарантии изготовителя
Изготовитель гарантирует соответствие проката требованиям настоящего стандарта при соблюдении условий транспортирования и хранения.
Приложение А
(обязательное)
Примеры условных обозначений проката
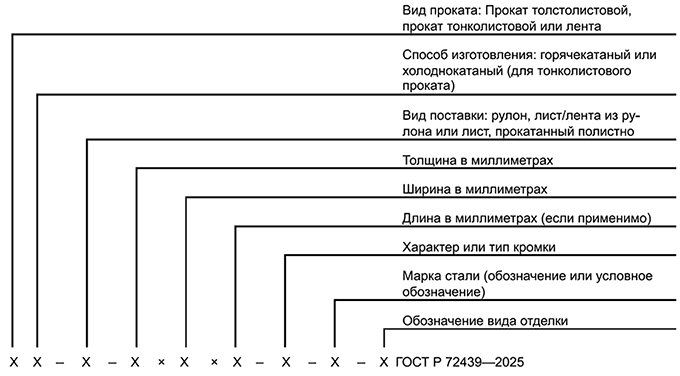
А.1 Условное обозначение проката по настоящему стандарту формируют в соответствии с приведенной ниже схемой.
 |
А.2 Примеры условных обозначений
А.2.1 Прокат тонколистовой, холоднокатаный, поставляемый в рулоне, толщиной 3 мм, шириной 1000 мм, с обрезной кромкой (О), из стали марки 304L(S30403) со шлифованной поверхностью (отделка № 3), изготовленный по ГОСТ Р 72439-2025:

А.2.2 Прокат толстолистовой, поставляемый в листах, порезанных из рулона, толщиной 10 мм, шириной 1000 мм, длиной 2000 мм, с необрезной кромкой (НО), из стали марки 316(S31600), без окалины, изготовленный по ГОСТ Р 72439-2025:
А.2.3 Лента, поставляемая в рулоне, толщиной 1 мм, шириной 300 мм, с кромкой № 1, из стали марки 321(S32100), после светлого отжига (отделка ВА), изготовленный по ГОСТ Р 72439-2025:
Приложение Б
(обязательное)
Предельные отклонения геометрических параметров проката
Таблица Б.1 - Предельные отклонения по толщине холоднокатаного проката шириной менее 600 мм, поставляемого в рулонах и в ленте, порезанной из рулона
В миллиметрах | |||
Толщина проката | Предельное отклонение по толщине проката для указанной ширины | ||
От 50 до 150 включ. | Св. 150 до 300 включ. | Св. 300 до 600 | |
От 0,30 до 0,50 включ. | ±0,025 | ±0,030 | ±0,035 |
Св. 0,50 до 0,75 включ. | ±0,030 | ±0,040 | ±0,050 |
Св. 0,75 до 1,00 включ. | ±0,030 | ±0,040 | ±0,050 |
Св. 1,00 до 1,25 включ. | ±0,035 | ±0,045 | ±0,050 |
Св. 1,25 до 1,50 включ. | ±0,040 | ±0,050 | ±0,060 |
Св. 1,50 до 1,75 включ. | ±0,050 | ±0,060 | ±0,070 |
Св. 1,75 до 2,00 включ. | ±0,050 | ±0,060 | ±0,070 |
Св. 2,00 до 2,50 включ. | ±0,050 | ±0,070 | ±0,080 |
Св. 2,50 до 3,00 включ. | ±0,060 | ±0,070 | ±0,090 |
Св. 3,00 до 3,50 включ. | ±0,070 | ±0,070 | ±0,090 |
Таблица Б.2 - Предельные отклонения по ширине холоднокатаного проката шириной менее 600 мм, поставляемого в рулонах и в ленте, порезанной из рулона, для кромки № 2
В миллиметрах | ||||
Толщина проката | Предельное отклонение по ширине проката для указанной ширины | |||
До 40 включ. | Св. 40 до 125 включ. | Св. 125 до 250 включ. | Св. 250 до 600 | |
От 0,30 до 0,50 включ. | ±0,10 | ±0,125 | ±0,15 | ±0,50 |
Св. 0,50 до 1,00 включ. | ±0,125 | ±0,125 | ±0,20 | ±0,50 |
Св. 1,00 до 1,50 включ. | ±0,125 | ±0,15 | ±0,25 | ±0,50 |
Св. 1,50 до 2,50 включ. | - | ±0,20 | ±0,30 | ±0,50 |
Св. 2,50 до 3,00 включ. | - | ±0,25 | ±0,30 | ±0,60 |
Св. 3,00 до 3,50 включ. | - | ±0,25 | ±0,40 | ±0,60 |
Примечание - Знак "-" означает, что прокат с таким сочетанием толщины и ширины не изготавливают. | ||||
Таблица Б.3 - Предельные отклонения по ширине холоднокатаного проката шириной менее 600 мм, поставляемого в рулонах и в ленте, порезанной из рулона, для кромок № 1 и № 3
В миллиметрах | |||
Вид кромки | Ширина проката | Толщина проката | Предельное отклонение по ширине |
№ 1 и № 3 | Менее 10 | От 0,30 до 1,50 включ. | ±0,13 |
№ 1 и № 3 | От 10 до 20 | От 0,30 до 2,50 включ. | ±0,13 |
№ 1 и № 3 | От 20 до 100 | От 0,30 до 3,00 включ. | ±0,13 |
№ 3 | От 100 до 300 | От 0,30 до 3,00 включ. | ±0,25 |
№ 3 | От 300 до 600 | От 0,40 до 2,60 включ. | ±0,25 |
Таблица Б.4 - Предельные отклонения по длине холоднокатаной ленты, порезанной из рулона, шириной менее 600 мм
В миллиметрах | |
Длина | Предельное отклонение по длине |
До 1500 включ. | +3 0 |
Св. 1500 до 4000 включ. | +5 0 |
Св. 4000 до 6000 включ. | +8 0 |
Св. 6000 до 12000 включ. | По согласованию |
Таблица Б.5 - Отклонения от плоскостности холоднокатаных листов (ленты), порезанных из рулона, без требований к правке в установке правки полос растяжением
В миллиметрах | ||
Толщина проката | Ширина проката | Отклонение от плоскостности |
От 0,30 до 1,50 | Менее 1500 | 10 |
От 1500 до 1600 включ. | 12 | |
От 1,50 до 3,50 включ. | Менее 1500 | 10 |
От 1500 до 1600 включ. | 12 | |
Таблица Б.6 - Отклонения от плоскостности холоднокатаных листов (ленты), порезанных из рулона, с требованиями к правке в растяжной правильной машине
В миллиметрах | |||
Толщина проката | Ширина проката | Длина проката | Отклонение от плоскостности |
От 0,30 до 3,50 включ. | Менее 1200 | Менее 2400 | 4 |
2400 и более | 7 | ||
От 1200 до 1600 включ. | Менее 2400 | 7 | |
2400 и более | 7 | ||
Таблица Б.7 - Предельные отклонения по толщине холоднокатаного проката шириной 600 мм и более, поставляемого в рулонах и в листах, порезанных из рулона
В миллиметрах | |||
Толщина проката | Предельное отклонение по толщине проката для указанной ширины | ||
До 1000 включ. | Св. 1000 до 1300 включ. | Св. 1300 до 1600 включ. | |
0,30 | ±0,03 | - | - |
Св. 0,30 до 0,40 включ. | ±0,04 | ±0,04 | - |
Св. 0,40 до 0,50 включ. | ±0,045 | ±0,05 | - |
Св. 0,50 до 0,60 включ. | ±0,05 | ±0,05 | - |
Св. 0,60 до 0,80 включ. | ±0,05 | ±0,05 | - |
Св. 0,80 до 1,00 включ. | ±0,055 | ±0,06 | ±0,07 |
Св. 1,00 до 1,20 включ. | ±0,08 | ±0,08 | ±0,08 |
Св. 1,20 до 1,50 включ. | ±0,08 | ±0,08 | ±0,10 |
Св. 1,50 до 2,00 включ. | ±0,10 | ±0,10 | ±0,11 |
Св. 2,00 до 2,50 включ. | ±0,10 | ±0,11 | ±0,13 |
Св. 2,50 до 3,00 включ. | ±0,13 | ±0,13 | ±0,15 |
Св. 3,00 до 3,50 включ. | ±0,17 | ±0,17 | ±0,17 |
Примечание - Знак "-" означает, что прокат с таким сочетанием толщины и ширины не изготавливают. | |||
Таблица Б.8 - Предельные отклонения по ширине холоднокатаного проката шириной 600 мм и более, поставляемого в рулонах и в листах, порезанных из рулона
В миллиметрах | ||
Толщина проката | Предельное отклонение по ширине проката для указанной ширины | |
От 600 до 1000 включ. | Св. 1000 до 1600 включ. | |
От 0,30 до 1,00 включ. | +1,5 0 | +2,0 0 |
Св. 1,00 до 1,50 включ. | +1,5 0 | +2,0 0 |
Св. 1,50 до 2,50 включ. | +2,0 0 | +2,5 0 |
Св. 2,50 до 3,50 включ. | +3,0 0 | +3,0 0 |
Таблица Б.9 - Предельные отклонения по длине холоднокатаных листов, порезанных из рулона, шириной 600 мм и более
В миллиметрах | |
Длина, L | Предельное отклонение по длине |
До 2000 включ. | +5 0 |
Св. 2000 | +(0,0025 L ) 0 |
Таблица Б.10 - Предельные отклонения по толщине горячекатаного проката, поставляемого в рулонах и в листах, порезанных из рулона
В миллиметрах | ||
Толщина проката | Предельное отклонение по толщине проката для указанной ширины | |
До 1500 включ. | Св. 1500 до 1600 включ. | |
2,0 | +0,18 0 | +0,25 0 |
Св. 2,0 до 2,25 включ. | +0,20 0 | +0,27 0 |
Св. 2,25 до 2,5 включ. | +0,23 0 | +0,30 0 |
Св. 2,5 до 3,0 включ. | +0,25 0 | +0,33 0 |
Св. 3,0 до 3,5 включ. | +0,30 0 | +0,33 0 |
Св. 2,5 до 5,0 включ. | +0,47 -0,25 | +0,51 -0,25 |
Св. 5,0 до 6,0 включ. | +0,51 -0,25 | +0,51 -0,25 |
Св. 6,0 до 8,0 включ. | +0,75 -0,25 | +0,75 -0,25 |
Св. 8,0 до 12,0 включ. | +0,75 -0,25 | +0,75 -0,25 |
Таблица Б.11 - Предельные отклонения по ширине горячекатаного проката, поставляемого в рулонах и в листах, порезанных из рулона
В миллиметрах | ||
Толщина проката | Ширина проката | Предельное отклонение по ширине |
Менее 5,00 | Менее 1200 | +2 0 |
От 1200 до 1600 включ. | +6 0 | |
От 5,00 до 10,00 включ. | Менее 1200 | +4 0 |
От 1200 до 1600 включ. | +9 0 | |
Св. 10,00 до 12,0 включ. | Менее 1200 | +6 0 |
От 1200 до 1600 включ. | +12 0 | |
Таблица Б.12 - Предельные отклонения по длине горячекатаных листов, порезанных из рулона
В миллиметрах | |
Длина, L | Предельное отклонение по длине |
Менее 3000 | +15 0 |
От 3000 до 6000 включ. | +(0,005 L ) 0 |
Св. 6000 до 12000 включ. | По согласованию |
Таблица Б.13 - Отклонения от плоскостности горячекатаных листов, порезанных из рулона, без требований к правке в установке правки полос растяжением
В миллиметрах | ||
Толщина проката | Ширина проката | Отклонение от плоскостности |
Менее 5,0 | Менее 900 | 13 |
От 900 до 1500 | 19 | |
От 1500 до 1600 включ. | 26 | |
5,0 и более | Менее 1500 | 23 |
От 1500 до 1600 включ. | 30 | |
Таблица Б.14 - Отклонения от плоскостности горячекатаных листов, порезанных из рулона, с требованиями к правке в установке правки полос растяжением
В миллиметрах | |||
Толщина проката | Ширина проката | Длина проката | Отклонение от плоскостности |
До 12,0 включ. | Менее 1200 | Менее 2400 | 4 |
2400 и более | 7 | ||
От 1200 до 1600 включ. | Менее 2400 | 7 | |
2400 и более | 7 | ||
Таблица Б.15 - Предельные отклонения по толщине для горячекатаных листов, прокатанных полистно
В миллиметрах | ||||
Толщина проката, мм | Предельное отклонение по толщине проката для указанной ширины | |||
До 2100 | От 2100 до 3000 | От 3000 до 3600 | 3600 и более | |
От 4 до 5 включ. | +1,35 -0,30 | +1,75 -0,30 | - | - |
Св. 5 до 8 включ. | +1,15 -0,30 | +1,30 -0,30 | +2,15 -0,30 | - |
Св. 8 до 10 включ. | +1,15 -0,30 | +1,30 -0,30 | +2,15 -0,30 | - |
Св. 10 до 20 включ. | +1,40 -0,30 | +1,55 -0,30 | +2,15 -0,30 | +2,30 -0,30 |
Св. 20 до 25 включ. | +1,55 -0,30 | +1,65 -0,30 | +2,15 -0,30 | +2,55 -0,30 |
Св. 25 до 50 включ. | +1,80 -0,30 | +1,90 -0,30 | +2,40 -0,30 | +2,95 -0,30 |
Св. 50 до 75 включ. | +3,20 -0,30 | +3,80 -0,30 | +4,45 -0,30 | +5,10 -0,30 |
Св. 75 до 100 включ. | +3,75 -0,30 | +4,00 -0,30 | +5,00 -0,30 | +5,70 -0,30 |
Предельные отклонения на расстоянии более 75 мм от кромок должны соответствовать удвоенным значениям предельных отклонений, указанных в настоящей таблице. | ||||
Таблица Б.16 - Предельные отклонения по ширине для горячекатаных листов, прокатанных полистно
В миллиметрах | |||
Ширина проката, мм | Предельное отклонение по ширине для указанной толщины | ||
До 16 включ. | Св. 16 до 60 включ. | Св. 60 до 100 включ. | |
Менее 2000 | +15 0 | +25 0 | +50 0 |
От 2000 до 3000 | +20 0 | ||
3000 и более | +25 0 | ||
Таблица Б.17 - Предельные отклонения по длине горячекатаных листов, прокатанных полистно
В миллиметрах | |
Длина | Предельное отклонение по длине |
Менее 4000 | +20 0 |
От 4000 до 6000 | +30 0 |
От 6000 до 8000 | +40 0 |
От 8000 до 10000 | +50 0 |
От 10000 до 12000 | +75 0 |
Таблица Б.18 - Отклонения от плоскостности горячекатаных листов, прокатанных полистно
В миллиметрах | |
Толщина проката | Отклонение от плоскостности |
От 4 до 10 включ. | 10 |
Св. 10 до 25 включ. | 8 |
Св. 25 | 7 |
Для листов с минимальным пределом текучести 240 Н/мм (МПа) и более отклонение от плоскостности увеличивают в 1,5 раза. | |
Примечания | |
1 Измерение плоскостности производят на 1 м в любом направлении в плоскости листа. | |
2 Если максимальный размер листа составляет менее 1000 мм, отклонение от плоскостности должно быть не более 7 мм. | |
Таблица Б.19 - Предельные отклонения по массе для горячекатаных и холоднокатаных листов, поставляемых по фактической массе
Партия | Предельное отклонение по массе относительно теоретической массы, % |
Комплект из пяти или менее листов, или комплект из любого количества листов, теоретическая масса которого 100 кг или меньше | +10 0 |
Комплект из шести листов или более, теоретическая масса которого более 100 кг | +7,5 0 |
Примечание - При расчете теоретической массы могут быть использованы следующие значения плотности: | |
- для аустенитной стали (с массовой долей марганца более 2%) - 7820 кг/м  ; | |
- аустенитной стали (с массовой долей марганца 2% и менее) - 8070 кг/м ; | |
- ферритной и мартенситной стали - 7920 кг/м . | |
Таблица Б.20 - Серповидность холоднокатаного проката шириной менее 600 мм, поставляемого в ленте, порезанной из рулона
В миллиметрах | |
Ширина проката | Серповидность на длине 2400, не более |
До 40 включ. | 13 |
Св. 40 до 600 включ. | 7 |
Таблица Б.21 - Серповидность горячекатаного и холоднокатаного проката шириной 600 мм и более, поставляемого в листах, порезанных из рулона, без правки
В миллиметрах | |
Ширина проката | Серповидность на длине 2400, не более |
От 600 до 900 | 4 |
От 900 до 1600 включ. | 3 |
Приложение В
(обязательное)
Химический состав, режимы термической обработки и механические свойства сталей и сплавов
Таблица В.1 - Химический состав
Марка стали или сплава | Массовая доля химического элемента, не более или в пределах, % | |||||||||||
Обозна- чение | Услов- ное обозна- чение | C | Mn | P | S | Si | Cr | Ni | Mo | N | Cu | Другие |
Сплавы на железоникелевой основе | ||||||||||||
- | N08020 | 0,07 | 2,00 | 0,045 | 0,035 | 1,00 | 19,0-21,0 | 32,0-38,0 | 2,00-3,00 | - | 3,00-4,00 | (8 ·C)  Nb 1,00 |
- | N08020 | 0,07 | 2,00 | 0,045 | 0,035 | 1,00 | 19,0-21,0 | 32,0-38,0 | 2,00-3,00 | - | 3,00-4,00 | (8 ·C) Nb 1,00 |
- | N08367 | 0,030 | 2,00 | 0,040 | 0,030 | 1,00 | 20,0-22,0 | 23,5-25,5 | 6,0-7,0 | 0,18-0,25 | 0,75 | - |
- | N08700 | 0,04 | 2,00 | 0,040 | 0,030 | 1,00 | 19,0-23,0 | 24,0-26,0 | 4,3-5,0 | - | 0,50 | (8 ·C) Nb 0,40 |
800 | N08800 | 0,10 | 1,50 | 0,045 | 0,015 | 1,00 | 19,0-23,0 | 30,0-35,0 | - | - | 0,75 | Fe   39,5 39,5 Al: 0,15-0,60 Ti: 0,15-0,60 |
800Н | N08810 | 0,05-0,10 | 1,50 | 0,045 | 0,015 | 1,00 | 19,0-23,0 | 30,0-35,0 | - | - | 0,75 | Fe 39,5 39,5 Al: 0,15-0,60 Ti: 0,15-0,60 |
- | N08811 | 0,06-0,10 | 1,50 | 0,040 | 0,015 | 1,00 | 19,0-23,0 | 30,0-35,0 | - | - | 0,75 | Fe 39,5 39,5 Al: 0,25-0,60 Ti: 0,25-0,60 (Al+Ti): 0,85-1,20 |
904L | N08904 | 0,020 | 2,00 | 0,045 | 0,035 | 1,00 | 19,0-23,0 | 23,0-28,0 | 4,00-5,00 | 0,10 | 1,00-2,00 | - |
- | N08925 | 0,020 | 1,00 | 0,045 | 0,030 | 0,50 | 19,0-21,0 | 24,0-26,0 | 6,00-7,00 | 0,10-0,20 | 0,80-1,50 | - |
- | N08926 | 0,020 | 2,00 | 0,030 | 0,010 | 0,50 | 19,0-21,0 | 24,0-26,0 | 6,00-7,00 | 0,15-0,25 | 0,50-1,50 | - |
Аустенитные нержавеющие стали | ||||||||||||
201 | S20100 | 0,15 | 5,50-7,50 | 0,060 | 0,030 | 1,00 | 16,0-18,0 | 3,5-5,5 | - | 0,25 | - | - |
- | S20103 | 0,03 | 5,50-7,50 | 0,045 | 0,030 | 0,75 | 16,0-18,0 | 3,5-5,5 | - | 0,25 | - | - |
201LN | S20153 | 0,03 | 6,40-7,50 | 0,045 | 0,015 | 0,75 | 16,0-17,5 | 4,0-5,0 | - | 0,10-0,25 | 1,00 | - |
- | S20161 | 0,15 | 4,00-6,00 | 0,040 | 0,040 | 3,00-4,00 | 15,0-18,0 | 4,0-6,0 | - | 0,08-0,20 | - | - |
202 | S20200 | 0,15 | 7,50-10,00 | 0,060 | 0,030 | 1,00 | 17,0-19,0 | 4,0-6,0 | - | 0,25 | - | - |
- | S20400 | 0,030 | 7,00-9,00 | 0,040 | 0,030 | 1,00 | 15,0-17,0 | 1,50-3,00 | - | 0,15-0,30 | - | - |
- | S20431 | 0,12 | 5,00-7,00 | 0,045 | 0,030 | 1,00 | 17,0-18,0 | 2,0-4,0 | - | 0,10-0,25 | 1,50-3,50 | - |
- | S20432 | 0,08 | 3,00-5,00 | 0,045 | 0,030 | 1,00 | 17,0-18,0 | 4,0-6,0 | - | 0,05-0,20 | 2,00-3,00 | - |
- | S20433 | 0,08 | 5,50-7,50 | 0,045 | 0,030 | 1,00 | 17,0-18,0 | 3,5-5,5 | - | 0,10-0,25 | 1,50-3,50 | - |
ХМ-19 | S20910 | 0,06 | 4,00-6,00 | 0,040 | 0,030 | 0,75 | 20,5-23,5 | 11,5-13,5 | 1,50-3,00 | 0,20-0,40 | - | Nb: 0,10-0,30 V: 0,10-0,30 |
ХМ-31 | S21400 | 0,12 | 14,00-16,00 | 0,045 | 0,030 | 0,30-1,00 | 17,0-18,5 | 1,00 | - | 0,35 (min) | - | - |
ХМ-17 | S21600 | 0,08 | 7,50-9,00 | 0,045 | 0,030 | 0,75 | 17,5-22,0 | 5,0-7,0 | 2,00-3,00 | 0,25-0,50 | - | - |
ХМ-18 | S21603 | 0,03 | 7,50-9,00 | 0,045 | 0,030 | 0,75 | 17,5-22,0 | 5,0-7,0 | 2,00-3,00 | 0,25-0,50 | - | - |
- | S21640 | 0,08 | 3,50-6,50 | 0,060 | 0,030 | 1,00 | 17,5-19,5 | 4,0-6,5 | 0,50-2,00 | 0,08-0,30 | - | Nb: 0,10-1,00 |
- | S21800 | 0,10 | 7,00-9,00 | 0,060 | 0,030 | 3,5-4,5 | 16,0-18,0 | 8,0-9,0 | - | 0,08-0,18 | - | - |
ХМ-11 | S21904 | 0,04 | 8,00-10,00 | 0,060 | 0,030 | 0,75 | 19,0-21,5 | 5,5-7,5 | - | 0,15-0,40 | - | - |
ХМ-29 | S24000 | 0,08 | 11,5-14,50 | 0,060 | 0,030 | 0,75 | 17,0-19,0 | 2,3-3,7 | - | 0,20-0,40 | - | - |
301 | S30100 | 0,15 | 2,00 | 0,045 | 0,030 | 1,00 | 16,0-18,0 | 6,0-8,0 | - | 0,10 | - | - |
301L | S30103 | 0,03 | 2,00 | 0,045 | 0,030 | 1,00 | 16,0-18,0 | 6,0-8,0 | - | 0,20 | - | - |
301LN | S30153 | 0,03 | 2,00 | 0,045 | 0,030 | 1,00 | 16,0-18,0 | 6,0-8,0 | - | 0,07-0,20 | - | - |
302 | S30200 | 0,15 | 2,00 | 0,045 | 0,030 | 0,75 | 17,0-19,0 | 8,0-10,0 | - | 0,10 | - | - |
304 | S30400 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 8,0-11,0 | - | 0,10 | - | - |
304L | S30403 | 0,030 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 8,0-12,0 | - | 0,10 | - | - |
304H | S30409 | 0,04-0,10 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 8,0-10,5 | - | - | - | - |
- | S30415 | 0,04-0,06 | 0,80 | 0,045 | 0,030 | 1,00-2,00 | 18,0-19,0 | 9,0-10,0 | - | 0,12-0,18 | - | Ce: 0,03-0,08 |
- | S30416 | 0,030 | 2,00 | 0,045 | 0,015 | 0,80-2,00 | 17,5-19,5 | 9,0-11,0 | 0,40-0,80 | 0,10 | - | - |
- | S30435 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 16,0-18,0 | 7,0-9,0 | - | - | 1,50-3,00 | - |
- | S30441 | 0,08 | 2,00 | 0,045 | 0,030 | 1,0-2,0 | 17,5-19,5 | 8,0-10,5 | - | 0,10 | 1,5-2,5 | Nb: 0,1-0,5 W: 0,2-0,8 |
304N | S30451 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 8,0-10,5 | - | 0,10-0,16 | - | - |
ХМ-21 | S30452 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 8,0-10,5 | - | 0,16-0,30 | - | - |
304LN | S30453 | 0,030 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 8,0-12,0 | - | 0,10-0,16 | - | - |
305 | S30500 | 0,12 | 2,00 | 0,045 | 0,030 | 0,75 | 17,0-19,0 | 10,5-13,0 | - | - | - | - |
- | S30530 | 0,08 | 2,00 | 0,045 | 0,030 | 0,50-2,50 | 17,0-20,5 | 8,5-11,5 | 0,75-1,50 | - | 0,75-3,50 | - |
- | S30600 | 0,018 | 2,00 | 0,020 | 0,020 | 3,7-4,3 | 17,0-18,5 | 14,0-15,5 | 0,20 | - | 0,50 | - |
- | S30616 | 0,020 | 1,50 | 0,030 | 0,015 | 3,9-4,7 | 16,5-18,5 | 13,0-15,5 | 0,50 | - | 0,40 | Nb: 0,30-0,70 |
- | S30601 | 0,015 | 0,50-0,80 | 0,030 | 0,013 | 5,0-5,6 | 17,0-18,0 | 17,0-18,0 | 0,20 | 0,05 | 0,35 | - |
- | S30615 | 0,16-0,24 | 2,00 | 0,030 | 0,030 | 3,2-4,0 | 17,0-19,5 | 13,5-16,0 | - | - | - | Al: 0,80-1,50 |
- | S30815 | 0,05-0,10 | 0,80 | 0,040 | 0,030 | 1,40-2,00 | 20,0-22,0 | 10,0-12,0 | - | 0,14-0,20 | - | Ce: 0,03-0,08 |
309S | S30908 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 22,0-24,0 | 12,0-15,0 | - | - | - | - |
309H | S30909 | 0,04-0,10 | 2,00 | 0,045 | 0,030 | 0,75 | 22,0-24,0 | 12,0-15,0 | - | - | - | - |
309Nb | S30940 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 22,0-24,0 | 12,0-16,0 | - | - | - | (10 ·C) Nb 1,10 |
309HNb | S30941 | 0,04-0,10 | 2,00 | 0,045 | 0,030 | 0,75 | 22,0-24,0 | 12,0-16,0 | - | - | - | (10 ·C) Nb 1,10 |
310S | S31008 | 0,08 | 2,00 | 0,045 | 0,030 | 1,50 | 24,0-26,0 | 19,0-22,0 | - | - | - | - |
310H | S31009 | 0,04-0,10 | 2,00 | 0,045 | 0,030 | 0,75 | 24,0-26,0 | 19,0-22,0 | - | - | - | - |
310MoNbN | S31025 | 0,10 | 1,50 | 0,030 | 0,030 | 1,00 | 19,5-23,0 | 23,0-26,0 | 1,0-2,0 | 0,10-0,25 | - | Nb: 0,10-0,40 Ti 0,20 B: 0,002-0,010 |
310Nb | S31040 | 0,08 | 2,00 | 0,045 | 0,030 | 1,50 | 24,0-26,0 | 19,0-22,0 | - | - | - | (10 ·C) Nb 1,10 |
310HNb | S31041 | 0,01-0,10 | 2,00 | 0,045 | 0,030 | 0,75 | 24,0-26,0 | 19,0-22,0 | - | - | - | (10 ·C) Nb 1,10 |
310MoLN | S31050 | 0,020 | 2,00 | 0,030 | 0,010 | 0,50 | 24,0-26,0 | 20,5-23,5 | 1,60-2,60 | 0,09-0,15 | - | - |
- | S31060 | 0,05-0,10 | 1,00 | 0,040 | 0,030 | 0,50 | 22,0-24,0 | 10,0-12,5 | - | 0,18-0,25 | - | (Ce+La): 0,025-0,070 B: 0,001-0,010 |
- | S31254 | 0,020 | 1,00 | 0,030 | 0,010 | 0,80 | 19,5-20,5 | 17,5-18,5 | 6,0-6,5 | 0,18-0,25 | 0,50-1,00 | - |
- | S31266 | 0,030 | 2,00-4,00 | 0,035 | 0,020 | 1,00 | 23,0-25,0 | 21,0-24,0 | 5,2-6,2 | 0,35-0,60 | 1,00-2,50 | W: 1,50-2,50 |
- | S31277 | 0,020 | 3,00 | 0,030 | 0,010 | 0,50 | 20,5-23,0 | 26,0-28,0 | 6,5-8,0 | 0,30-0,40 | 0,50-1,50 | - |
316 | S31600 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 16,0-18,0 | 10,0-14,0 | 2,00-3,00 | 0,10 | - | - |
316L | S31603 | 0,030 | 2,00 | 0,045 | 0,030 | 0,75 | 16,0-18,0 | 10,0-14,0 | 2,00-3,00 | 0,10 | - | - |
316H | S31609 | 0,04-0,10 | 2,00 | 0,045 | 0,030 | 0,75 | 16,0-18,0 | 10,0-14,0 | 2,00-3,00 | - | - | - |
316Ti | S31635 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 16,0-18,0 | 10,0-14,0 | 2,00-3,00 | 0,10 | - | 5 ·(C+N) Ti 0,70 |
316Nb | S31640 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 16,0-18,0 | 10,0-14,0 | 2,00-3,00 | 0,10 | - | (10 ·C) Nb 1,10 |
316N | S31651 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 16,0-18,0 | 10,0-14,0 | 2,00-3,00 | 0,10-0,16 | - | - |
316LN | S31653 | 0,030 | 2,00 | 0,045 | 0,030 | 0,75 | 16,0-18,0 | 10,0-14,0 | 2,00-3,00 | 0,10-0,16 | - | - |
- | S31655 | 0,030 | 2,00 | 0,045 | 0,015 | 1,00 | 19,5-21,5 | 8,0-9,5 | 0,50-1,50 | 0,14-0,25 | 1,00 | - |
317 | S31700 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 11,0-15,0 | 3,0-4,0 | 0,10 | - | - |
317L | S31703 | 0,030 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 11,0-15,0 | 3,0-4,0 | 0,10 | - | - |
317LM | S31725 | 0,030 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 13,5-17,5 | 4,0-5,0 | 0,20 | - | - |
317LMN | S31726 | 0,030 | 2,00 | 0,045 | 0,030 | 0,75 | 17,0-20,0 | 13,5-17,5 | 4,0-5,0 | 0,10-0,20 | - | - |
- | S31727 | 0,030 | 1,00 | 0,030 | 0,030 | 1,00 | 17,5-19,0 | 14,5-16,5 | 3,8-4,5 | 0,15-0,21 | 2,80-4,00 | - |
- | S31730 | 0,030 | 2,00 | 0,040 | 0,010 | 1,00 | 17,0-19,0 | 15,0-16,5 | 3,0-4,0 | 0,045 | 4,0-5,0 | - |
- | S31740 | 0,005-0,020 | 2,00 | 0,045 | 0,030 | 1,00 | 17,0-19,0 | 11,0-15,0 | 3,0-4,5 | 0,06-0,15 | - | Nb: 0,20-0,50, но не менее (15·C) |
317LN | S31753 | 0,030 | 2,00 | 0,045 | 0,030 | 0,75 | 18,0-20,0 | 11,0-15,0 | 3,0-4,0 | 0,10-0,22 | - | - |
- | S32050 | 0,030 | 1,50 | 0,035 | 0,020 | 1,00 | 22,0-24,0 | 20,0-23,0 | 6,0-6,8 | 0,21-0,32 | 0,40 | - |
- | S32053 | 0,030 | 1,00 | 0,030 | 0,010 | 1,00 | 22,0-24,0 | 24,0-26,0 | 5,0-6,0 | 0,17-0,22 | - | - |
321 | S32100 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 17,0-19,0 | 9,0-12,0 | - | 0,10 | - | 5 ·(C+N) Ti 0,70 |
321H | S32109 | 0,04-0,10 | 2,00 | 0,045 | 0,030 | 0,75 | 17,0-19,0 | 9,0-12,0 | - | - | - | 4 ·(C+N) Ti 0,70 |
- | S32615 | 0,07 | 2,00 | 0,045 | 0,030 | 4,80-6,00 | 16,5-19,5 | 19,0-22,0 | 0,30-1,50 | - | 1,50-2,50 | - |
- | S32654 | 0,020 | 2,00-4,00 | 0,030 | 0,005 | 0,50 | 24,0-25,0 | 21,0-23,0 | 7,0-8,0 | 0,45-0,55 | 0,30-0,60 | - |
- | S33228 | 0,04-0,08 | 1,00 | 0,020 | 0,015 | 0,30 | 26,0-28,0 | 31,0-33,0 | - | - | - | Ce: 0,05-0,10 Nb: 0,6-1,0 Al 0,025 |
334 | S33400 | 0,08 | 1,00 | 0,030 | 0,015 | 1,00 | 18,0-20,0 | 19,0-21,0 | - | - | - | Al: 0,15-0,60 Ti: 0,15-0,60 |
- | S33425 | 0,08 | 1,50 | 0,045 | 0,020 | 1,00 | 21,0-23,0 | 20,0-23,0 | 2,00-3,00 | - | - | Al: 0,15-0,60 Ti: 0,15-0,60 |
- | S33426 | 0,030 | 1,00 | 0,030 | 0,015 | 0,80-1,50 | 19,5-22,0 | 19,0-21,0 | 1,80-2,20 | - | - | - |
- | S33550 | 0,04-0,10 | 1,50 | 0,040 | 0,030 | 1,00 | 25,0-28,0 | 16,5-20,0 | - | 0,18-0,25 | - | Nb: 0,05-0,15 (La+Ce): 0,025-0,070 |
- | S34565 | 0,030 | 5,00-7,00 | 0,030 | 0,010 | 1,00 | 23,0-25,0 | 16,0-18,0 | 4,0-5,0 | 0,40-0,60 | - | Nb 0,10 |
347 | S34700 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 17,0-19,0 | 9,0-13,0 | - | - | - | (10 C) Nb 1,00 |
347H | S34709 | 0,04-0,10 | 2,00 | 0,045 | 0,030 | 0,75 | 17,0-19,0 | 9,0-13,0 | - | - | - | (8 C) Nb 1,00 |
347LN | S34751 | 0,005-0,020 | 2,00 | 0,045 | 0,030 | 1,00 | 17,0-19,0 | 9,0-13,0 | - | 0,06-0,10 | - | Nb: 0,20-0,50, но не менее (15 C) |
- | S34752 | 0,005-0,02 | 2,00 | 0,035 | 0,010 | 0,60 | 17,0-19,0 | 10,0-13,0 | 0,20-1,20 | 0,06-0,12 | 2,50-3,50 | Nb: 0,20-0,50 B: 0,001-0,005 (Nb/C) 15 |
348 | S34800 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 17,0-19,0 | 9,0-13,0 | - | - | - | (10 ·C) (Nb+Ta) 1,00 Ta 0,10 Co 0,20 |
348H | S34809 | 0,04-0,10 | 2,00 | 0,045 | 0,030 | 0,75 | 17,0-19,0 | 9,0-13,0 | - | - | - | (8 ·C) (Nb+Ta) 1,00 Ta 0,10 Co 0,20 |
- | S35030 | 0,05-0,10 | 1,50 | 0,030 | 0,015 | 0,5-2,0 | 18,5-22,5 | 22,5-27,5 | - | 0,05-0,15 | 2,5-3,5 | Nb: 0,25-0,75 |
- | S35045 | 0,06-0,10 | 1,50 | 0,045 | 0,015 | 1,00 | 25,0-29,0 | 32,0-37,0 | - | - | 0,75 | AI: 0,15-0,60 Ti: 0,15-0,60 |
- | S35115 | 0,030 | 1,00 | 0,045 | 0,015 | 0,50-1,50 | 23,0-25,0 | 19,0-22,0 | 1,50-2,50 | 0,20-0,30 | - | - |
- | S35125 | 0,10 | 1,00-1,50 | 0,045 | 0,015 | 0,50 | 20,0-23,0 | 31,0-35,0 | 2,00-3,00 | - | - | Nb: 0,25-0,60 |
- | S35135 | 0,08 | 1,00 | 0,045 | 0,015 | 0,60-1,00 | 20,0-25,0 | 30,0-38,0 | 4,0-4,8 | - | 0,75 | Ti: 0,40-1,00 |
- | S35140 | 0,10 | 1,00-3,00 | 0,045 | 0,030 | 0,75 | 20,0-22,0 | 25,0-27,0 | 1,00-2,00 | 0,08-0,20 | - | Nb: 0,25-0,75 |
- | S35315 | 0,04-0,08 | 2,00 | 0,040 | 0,030 | 1,20-2,00 | 24,0-26,0 | 34,0-36,0 | - | 0,12-0,18 | - | Ce: 0,03-0,10 |
ХМ-15 | S38100 | 0,08 | 2,00 | 0,030 | 0,030 | 1,50-2,50 | 17,0-19,0 | 17,5-18,5 | - | - | - | - |
- | S38815 | 0,030 | 2,00 | 0,040 | 0,020 | 5,50-6,50 | 13,0-15,0 | 15,0-17,0 | 0,75-1,50 | - | 0,75-1,50 | AI 0,30 |
Аустенито-ферритные (дуплексные) нержавеющие стали | ||||||||||||
- | S31200 | 0,030 | 2,00 | 0,045 | 0,030 | 1,00 | 24,0-26,0 | 5,5-6,5 | 1,20-2,00 | 0,14-0,20 | - | - |
- | S31260 | 0,03 | 1,00 | 0,030 | 0,030 | 0,75 | 24,0-26,0 | 5,5-7,5 | 2,5-3,5 | 0,10-0,30 | 0,20-0,80 | W: 0,10-0,50 |
- | S31803 | 0,030 | 2,00 | 0,030 | 0,020 | 1,00 | 21,0-23,0 | 4,5-6,5 | 2,5-3,5 | 0,08-0,20 | - | - |
- | S32001 | 0,030 | 4,00-6,00 | 0,040 | 0,030 | 1,00 | 19,5-21,5 | 1,00-3,00 | 0,60 | 0,05-0,17 | 1,00 | - |
- | S32003 | 0,030 | 2,00 | 0,030 | 0,020 | 1,00 | 19,5-22,5 | 3,0-4,0 | 1,50-2,00 | 0,14-0,20 | - | - |
- | S32101 | 0,040 | 4,00-6,00 | 0,040 | 0,030 | 1,00 | 21,0-22,0 | 1,35-1,70 | 0,10-0,80 | 0,20-0,25 | 0,10-0,80 | - |
- | S32202 | 0,030 | 2,00 | 0,040 | 0,010 | 1,00 | 21,5-24,0 | 1,00-2,80 | 0,45 | 0,18-0,26 | - | - |
2205 | S32205 | 0,030 | 2,00 | 0,030 | 0,020 | 1,00 | 22,0-23,0 | 4,5-6,5 | 3,0-3,5 | 0,14-0,20 | - | - |
2304 | S32304 | 0,030 | 2,50 | 0,040 | 0,030 | 1,00 | 21,5-24,5 | 3,0-5,5 | 0,05-0,60 | 0,05-0,20 | 0,05-0,60 | - |
- | S32506 | 0,030 | 1,00 | 0,040 | 0,015 | 0,90 | 24,0-26,0 | 5,5-7,2 | 3,0-3,5 | 0,08-0,20 | - | W: 0,05-0,30 |
- | S32520 | 0,030 | 1,50 | 0,035 | 0,020 | 0,80 | 24,0-26,0 | 5,5-8,0 | 3,0-4,0 | 0,20-0,35 | 0,50-2,00 | - |
255 | S32550 | 0,04 | 1,50 | 0,040 | 0,030 | 1,00 | 24,0-27,0 | 4,5-6,5 | 2,9-3,9 | 0,10-0,25 | 1,50-2,50 | - |
2507 | S32750  | 0,030 | 1,20 | 0,035 | 0,020 | 0,80 | 24,0-26,0 | 6,0-8,0 | 3,0-5,0 | 0,24-0,32 | 0,50 | - |
- | S32760  | 0,030 | 1,00 | 0,030 | 0,010 | 1,00 | 24,0-26,0 | 6,0-8,0 | 3,0-4,0 | 0,20-0,30 | 0,50-1,00 | W: 0,50-1,00 |
- | S32808 | 0,030 | 1,10 | 0,030 | 0,010 | 0,50 | 27,0-27,9 | 7,0-8,2 | 0,80-1,2 | 0,30-0,40 | - | W: 2,10-2,50 |
329 | S32900 | 0,08 | 1,00 | 0,040 | 0,030 | 0,75 | 23,0-28,0 | 2,0-5,00 | 1,00-2,00 | - | - | - |
- | S32906 | 0,030 | 0,80-1,50 | 0,030 | 0,030 | 0,80 | 28,0-30,0 | 5,8-7,5 | 1,50-2,60 | 0,30-0,40 | 0,80 | - |
- | S32950 | 0,030 | 2,00 | 0,035 | 0,010 | 0,60 | 26,0-29,0 | 3,5-5,2 | 1,00-2,50 | 0,15-0,35 | - | - |
- | S39274 | 0,030 | 1,00 | 0,030 | 0,020 | 0,80 | 24,0-26,0 | 6,0-8,0 | 2,5-3,5 | 0,24-0,32 | 0,20-0,80 | W: 1,50-2,50 |
- | S81921 | 0,030 | 2,00-4,00 | 0,040 | 0,030 | 1,00 | 19,0-22,0 | 2,0-4,0 | 1,00-2,00 | 0,14-0,20 | - | - |
- | S82011 | 0,030 | 2,00-3,00 | 0,040 | 0,020 | 1,00 | 20,5-23,5 | 1,0-2,0 | 0,10-1,00 | 0,15-0,27 | 0,50 | - |
- | S82012 | 0,05 | 2,00-4,00 | 0,040 | 0,005 | 0,80 | 19,0-20,5 | 0,8-1,5 | 0,10-0,60 | 0,16-0,26 | 1,00 | - |
- | S82013 | 0,06 | 2,50-3,50 | 0,040 | 0,030 | 0,90 | 19,5-22,0 | 0,5-1,5 | - | 0,20-0,30 | 0,20-1,20 | - |
- | S82031 | 0,05 | 2,50 | 0,040 | 0,005 | 0,80 | 19,0-22,0 | 2,0-4,0 | 0,60-1,40 | 0,14-0,24 | 1,00 | - |
- | S82121 | 0,035 | 1,00-2,50 | 0,040 | 0,010 | 1,00 | 21,0-23,0 | 2,0-4,0 | 0,30-1,30 | 0,15-0,25 | 0,20-1,20 | - |
- | S82122 | 0,030 | 2,0-4,0 | 0,040 | 0,020 | 0,75 | 20,5-21,5 | 1,5-2,5 | 0,60 | 0,15-0,20 | 0,50-1,50 | - |
- | S82441 | 0,030 | 2,50-4,00 | 0,035 | 0,005 | 0,70 | 23,0-25,0 | 3,0-4,5 | 1,00-2,00 | 0,20-0,30 | 0,10-0,80 | - |
Ферритные и мартенситные нержавеющие стали | ||||||||||||
- | S32803 | 0,015 | 0,50 | 0,020 | 0,0035 | 0,55 | 28,0-29,0 | 3,0-4,0 | 1,80-2,50 | 0,020 (C+N) 0,030 | - | Nb: 0,15-0,50, но не менее 12·(C+N) |
403 | S40300 | 0,15 | 1,00 | 0,040 | 0,030 | 0,50 | 11,5-13,0 | 0,60 | - | - | - | - |
405 | S40500 | 0,08 | 1,00 | 0,040 | 0,030 | 1,00 | 11,5-14,5 | 0,06 | - | - | - | AI: 0,10-0,30 |
409  | S40900 | | | | | | | | | | | |
- | S40910 | 0,030 | 1,00 | 0,040 | 0,020 | 1,00 | 10,5-11,7 | 0,50 | - | 0,030 | - | 6 ·(C+N) Ti 0,50 Nb 0,17 |
- | S40920 | 0,030 | 1,00 | 0,040 | 0,020 | 1,00 | 10,5-11,7 | 0,50 | - | 0,030 | - | Ti: 0,15-0,50, но не менее 8·(C+N) Nb 0,10 |
- | S40930 | 0,030 | 1,00 | 0,040 | 0,020 | 1,00 | 10,5-11,7 | 0,50 | - | 0,030 | - | [0,08+8 ·(C+N)] (Ti+Nb) 0,75 Ti 0,05 |
- | S40945 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 10,5-11,7 | 0,50 | - | 0,030 | - | Nb: 0,18-0,40 Ti: 0,05-0,20 |
- | S40955 | 0,030 | 1,00 | 0,040 | 0,020 | 1,00-2,00 | 10,5-12,0 | 0,50 | - | 0,030 | - | Nb: 0,20-0,50 Ti: 0,05-0,30 |
- | S40975 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 10,5-11,7 | 0,50-1,00 | - | 0,030 | - | 6 ·(C+N) Ti 0,75 |
- | S40977 | 0,030 | 1,50 | 0,040 | 0,015 | 1,00 | 10,5-12,5 | 0,30-1,00 | - | 0,030 | - | - |
410 | S41000 | 0,08-0,15 | 1,00 | 0,040 | 0,030 | 1,00 | 11,5-13,5 | 0,75 | - | - | - | - |
- | S41003 | 0,030 | 1,50 | 0,040 | 0,030 | 1,00 | 10,5-12,5 | 1,50 | - | 0,030 | - | - |
410S | S41008 | 0,08 | 1,00 | 0,040 | 0,030 | 1,00 | 11,5-13,5 | 0,60 | - | - | - | - |
- | S41045 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 12,0-13,0 | 0,50 | - | 0,030 | - | 9 ·(C+N) Nb 0,60 |
- | S41050 | 0,04 | 1,00 | 0,045 | 0,030 | 1,00 | 10,5-12,5 | 0,60-1,10 | - | 0,10 | - | - |
- | S41500 | 0,05 | 0,50-1,00 | 0,030 | 0,030 | 0,60 | 11,5-14,0 | 3,5-5,5 | 0,50-1,00 | - | - | - |
420 | S42000 | Не менее 0,15 | 1,00 | 0,040 | 0,030 | 1,00 | 12,0-14,0 | 0,75 | 0,50 | - | - | - |
- | S42035 | 0,08 | 1,00 | 0,045 | 0,030 | 1,00 | 13,5-15,5 | 1,0-2,5 | 0,2-1,2 | - | - | Ti: 0,30-0,50 |
422 | S42200 | 0,20-0,25 | 0,50-1,00 | 0,025 | 0,025 | 0,50 | 11,0-12,5 | 0,50-1,00 | 0,90-1,25 | - | - | V: 0,20-0,30, W: 0,90-1,25 |
429 | S42900 | 0,12 | 1,00 | 0,040 | 0,030 | 1,00 | 14,0-16,0 | - | - | - | - | - |
430 | S43000 | 0,12 | 1,00 | 0,040 | 0,030 | 1,00 | 16,0-18,0 | 0,75 | - | - | - | - |
439 | S43035 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 17,0-19,0 | 0,50 | - | 0,030 | - | [0,20+4 ·(C+N)] Ti 1,10 Al 0,15 |
- | S43037 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 16,0-19,0 | - | - | - | - | Ti: 0,10-1,00 |
431 | S43100 | 0,20 | 1,00 | 0,040 | 0,030 | 1,00 | 15,0-17,0 | 1,25-2,50 | - | - | - | - |
434 | S43400 | 0,12 | 1,00 | 0,040 | 0,030 | 1,00 | 16,0-18,0 | - | 0,75-1,25 | - | - | - |
436 | S43600 | 0,12 | 1,00 | 0,040 | 0,030 | 1,00 | 16,0-18,0 | - | 0,75-1,25 | - | - | (5 C) Nb 0,80 |
- | S43932 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 17,0-19,0 | 0,50 | - | 0,030 | - | [0,20+4 ·(C+N)] (Ti+Nb) 0,75 Al 0,15 |
- | S43940 | 0,030 | 1,00 | 0,040 | 0,015 | 1,00 | 17,5-18,5 | - | - | - | - | Ti: 0,10-0,60 Nb (0,30+3 ·C) |
- | S44100 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 17,5-19,5 | 1,00 | - | 0,030 | - | Ti: 0,1-0,5 (0,3+9 ·C) Nb 0,90 |
442 | S44200 | 0,20 | 1,00 | 0,040 | 0,040 | 1,00 | 18,0-23,0 | 0,60 | - | - | - | - |
- | S44330 | 0,025 | 1,00 | 0,040 | 0,030 | 1,00 | 20,0-23,0 | - | - | 0,025 | 0,30-0,80 | 8 ·(C+N) (Ti+Nb) 0,80 |
444 | S44400 | 0,025 | 1,00 | 0,040 | 0,030 | 1,00 | 17,5-19,5 | 1,00 | 1,75-2,50 | 0,035 | - | [0,20+4 ·(C+N)] (Ti+Nb) 0,80 |
- | S44500 | 0,020 | 1,00 | 0,040 | 0,012 | 1,00 | 19,0-21,0 | 0,60 | - | 0,03 | 0,30-0,60 | 10 ·(C+N) Nb 0,80 |
- | S44535 | 0,030 | 0,30-0,80 | 0,050 | 0,020 | 0,50 | 20,0-24,0 | - | - | - | 0,50 | La: 0,04-0,20 Ti: 0,03-0,20 Al 0,50 |
- | S44536 | 0,015 | 1,00 | 0,040 | 0,030 | 1,00 | 20,0-23,0 | 0,5 | - | 0,015 | - | (Ti+Nb) [8 ·(C+N)-0,8] Nb 0,05 |
- | S44537 | 0,030 | 0,8 | 0,050 | 0,006 | 0,1-0,6 | 20,0-24,0 | 0,5 | - | 0,04 | 0,5 | Al 0,1 W: 1,0-3,0 Nb: 0,2-1,0 Ti: 0,02-0,20 La: 0,04-0,20 |
ХМ-33 | S44626 | 0,06 | 0,75 | 0,040 | 0,020 | 0,75 | 25,0-27,0 | 0,50 | 0,75-1,50 | 0,04 | 0,20 | Ti: 0,20-1,00, но не менее 7·(C+N) min |
ХМ-27 | S44627 | 0,010 | 0,40 | 0,020 | 0,020 | 0,40 | 25,0-27,5 | 0,50 | 0,75-1,50 | 0,015 | 0,20 | Nb: 0,05-0,20 (Ni+Cu) 0,50 |
- | S44635 | 0,025 | 1,00 | 0,040 | 0,030 | 0,75 | 24,5-26,0 | 3,5-4,5 | 3,5-4,5 | 0,035 | - | (Ti+Nb) [0,20+4·(C+N)] min, 0,80 max |
446 | S44600 | 0,20 | 1,50 | 0,040 | 0,030 | 1,00 | 23,0-27,0 | 0,75 | - | 0,25 | - | - |
- | S44660 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 25,0-28,0 | 1,0-3,5 | 3,0-4,0 | 0,040 | - | (Ti+Nb): 0,20-1,00, но не менее 6·(C+N) |
- | S44700 | 0,010 | 0,30 | 0,025 | 0,020 | 0,20 | 28,0-30,0 | 0,15 | 3,5-4,2 | 0,020 | 0,15 | (C+N) 0,025 |
- | S44725 | 0,015 | 0,40 | 0,040 | 0,020 | 0,040 | 25,0-28,5 | 0,30 | 1,5-2,5 | 0,018 | - | (Ti+Nb) 8 ·(C+N) |
- | S44735 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 28,0-30,0 | 1,00 | 3,6-4,2 | 0,045 | - | (Ti+Nb): 0,20-1,00, но не менее 6·(C+N) |
- | S44800 | 0,010 | 0,30 | 0,025 | 0,020 | 0,20 | 28,0-30,0 | 2,00-2,50 | 3,5-4,2 | 0,020 | 0,15 | (C+N) 0,025 |
- | S46800 | 0,030 | 1,00 | 0,040 | 0,030 | 1,00 | 18,0-20,0 | 0,50 | - | 0,030 | - | Ti: 0,07-0,30 Nb: 0,10-0,60 [0,20+4 ·(C+N)] (Ti+Nb) 0,80 |
Массовую долю углерода указывают с точностью до ближайших 0,01%, за исключением марок стали с требованием к массовой доле углерода не более 0,030%, для которых массовую долю углерода указывают с точностью до 0,001%. | ||||||||||||
Если для одной марки стали указаны два минимальных или два максимальных значения массовой доли элемента, как в случае с формулой и абсолютным значением, применяется более высокое минимальное или более низкое максимальное значение. | ||||||||||||
Массовую долю железа определяют арифметически как разницу между 100 и суммой массовых долей других нормируемых химических элементов. | ||||||||||||
(Cr+3,3 ·(Mo+0,5·W)+16·N 41. | ||||||||||||
Марка стали S40900 (409) заменена на S40910, S40920 и S40930. При указании в заказе стали марки S40900 или 409 прокат может быть изготовлен из стали марок S40910, S40920 или S40930 на усмотрение изготовителя. При этом прокат, соответствующий требованиям к стали марок S40910, S40920 или S40930, на усмотрение изготовителя, может быть аттестован как сталь марки S40900. | ||||||||||||
(Cr+3,3 ·Mo+16·N) 41. | ||||||||||||
Примечание - Знак "-" означает: - в графе "Марка стали или сплава" - обозначение марки стали/сплава не предусмотрено; | ||||||||||||
- в графе "Массовая доля химического элемента, не более или в пределах, %" - для данной марки стали (сплава) химический элемент относится к ненормируемым, требования к которым приведены в 8.1.5. | ||||||||||||
Таблица В.2 - Предельные отклонения массовых долей химических элементов в готовой продукции
В процентах | |||||
Эле- мент | Предел, или максимум указанного диапазона | Допуск выше максимального или ниже минимального предела | Эле- мент | Предел, или максимум указанного диапазона | Допуск выше максимального или ниже минимального предела |
C | До 0,010 включ. | 0,002 | Ti | До 1,00 включ. | 0,05 |
Св. 0,010 до 0,030 включ. | 0,005 | Св. 1,00 до 3,00 включ. | 0,07 | ||
Св. 0,030 до 0,20 включ. | 0,01 | Co | Св. 0,05 до 0,50 включ. | 0,01 | |
Св. 0,20 до 0,60 включ. | 0,02 | Св. 0,50 до 2,00 включ. | 0,02 | ||
Св. 0,60 до 1,20 включ. | 0,03 | Св. 2,00 до 5,00 включ. | 0,05 | ||
Mn | До 1,00 включ. | 0,03 | Nb | До 1,50 включ. | 0,05 |
Св. 1,00 до 3,00 включ. | 0,04 | Ta | До 0,010 включ. | 0,02 | |
Св. 3,00 до 6,00 включ. | 0,05 | Cu | До 0,50 включ. | 0,03 | |
Св. 6,00 до 10,00 включ. | 0,06 | Св. 0,50 до 1,00 включ. | 0,05 | ||
Св. 10,00 до 15,00 включ. | 0,10 | Св. 1,00 до 3,00 включ. | 0,10 | ||
Св. 15,00 до 20,00 включ. | 0,15 | Св. 3,00 до 5,00 включ. | 0,15 | ||
P | До 0,040 включ. | 0,005 | Св. 5,00 до 10,00 включ. | 0,20 | |
Св. 0,040 до 0,20 включ. | 0,010 | Al | До 0,15 включ. | -0,005; +0,01 | |
S | До 0,040 включ. | 0,005 | Св. 0,15 до 0,50 включ. | 0,05 | |
Св. 0,040 до 0,20 включ. | 0,010 | Св. 0,50 до 2,00 включ. | 0,10 | ||
Св. 0,20 до 0,50 включ. | 0,020 | N | До 0,02 включ. | 0,005 | |
Si | до 1,00 включ. | 0,05 | Св. 0,02 до 0,19 включ. | 0,01 | |
Св. 1,00 до 3,00 включ. | 0,10 | Св. 0,19 до 0,25 включ. | 0,02 | ||
Св. 3,00 до 7,00 включ. | 0,15 | Св. 0,25 до 0,35 включ. | 0,03 | ||
Cr | Св. 4,00 до 10,00 включ. | 0,10 | Св. 0,35 до 0,45 включ. | 0,04 | |
Св. 10,00 до 15,00 включ. | 0,15 | Св. 0,45 до 0,55 включ. | 0,05 | ||
Св. 15,00 до 20,00 включ. | 0,20 | W | До 1,00 включ. | 0,03 | |
Св. 20,00 до 30,00 включ. | 0,25 | Св. 1,00 до 2,00 включ. | 0,05 | ||
Ni | До 1,00 включ. | 0,03 | Св. 2,00 до 5,00 включ. | 0,07 | |
Св. 1,00 до 5,00 включ. | 0,07 | Св. 5,00 до 10,00 включ. | 0,10 | ||
Св. 5,00 до 10,00 включ. | 0,10 | Св. 10,00 до 20,00 включ. | 0,15 | ||
Св. 10,00 до 20,00 включ. | 0,15 | V | До 0,50 включ. | 0,03 | |
Св. 20,00 до 30,00 включ. | 0,20 | Св. 0,50 до 1,50 включ. | 0,05 | ||
Св. 30,00 до 40,00 | 0,25 | Se | Все | 0,03 | |
Св. 40,00 | 0,30 | ||||
Mo | Св. 0,20 до 0,60 включ. | 0,03 | |||
Св. 0,60 до 2,00 включ. | 0,05 | ||||
Св. 2,00 до 8,00 включ. | 0,10 | ||||
Отклонения по массовой доле кобальта при его содержании 0,05% и менее не предусмотрены. | |||||
Для стали марки XM-27 (S44627) предельные отклонения по массовой доле азота - 0,002%. | |||||
Таблица В.3 - Рекомендуемые режимы термической обработки
Марка стали или сплава | Температура, °С, не менее или в пределах | Требования к охлаждению | |
Сплавы на железоникелевой основе | |||
N08020 | 925-1010 | | |
N08367 | 1105 | | |
N08700, N08904 | 1095 | | |
N08800 | 1040 | | |
N08810 | 1120 | | |
N08811, N08925 | 1150 | | |
N08926 | 1100 | | |
Аустенитные нержавеющие стали | |||
Все марки аустенитных сталей, кроме указанных ниже | 1040 | | |
302, 308, 309, 309Nb, 310, 310Nb, S21640, S30215, S30452, S30615, S32615, S33228, S33425, S35140, S38100, S33815 | 1040 | | |
304H, 309H, 310H, 316H | 1040 | | |
309HNb, 310HNb, 321H, 347H, 348H | Холоднокатаный | 1095 | |
Горячекатаный | 1050 | | |
S35115 | 1095 | | |
S31277 | 1120 | | |
S31254, S31266, S32050, S32654 | 1150 | | |
S35315 | 1100 | | |
S20161 | 1040-1095 | | |
S20431, S20432, S20433, S30530 | 1040-1100 | | |
S30600, S30601 | 1100-1170 | | |
S30616 | 1050-1150 | | |
S31060 | 1080-1180 | | |
S31727, S32053 | 1080-1180 | | |
S33228 | 1120-1180 | | |
S33426 | 1050-1150 | | |
S33550 | 1130-1180 | | |
S34565 | 1120-1170 | | |
Аустенито-ферритные (дуплексные) нержавеющие стали | |||
S31200, S31803, S32001, S32550 | 1040 | | |
S31260 | 1020-1100 | | |
S32003, S82011 | 1010 | | |
S32101 | 1020 | | |
S32202 | 980-1080 | | |
S32205 | 1040 | | |
S32304 | 980 | | |
S32506 | 1020-1120 | | |
S32520 | 1080-1120 | | |
S32750 | 1025-1125 | | |
S32760 | 1100 | | |
S32808, S39274 | 1050-1150 | | |
S32900 | 955±15 | | |
S32906 | 1040-1150 | | |
S32950 | 1010±15 | | |
S44537 | 1050 | | |
S81921 | 960-1100 | | |
S82012, S82031, S82441 | 1000 | | |
S82013, S82121 | 1000-1100 | | |
S82122 | 940 | | |
Закалка водой или охлаждение другими способами со скоростью, достаточной для обеспечения требуемых характеристик проката. | |||
Допустимы температуры выше 1125 °C, если полученная микроструктура соответствует требованиям настоящего стандарта или любым дополнительным требованиям, указанным в заказе на поставку, и обеспечивает свойства, приведенные в таблице В.4. | |||
Таблица В.4 - Механические свойства
Марка стали или сплава | Пара- метры проката | Времен- ное сопроти- вление (предел проч- ности) , Н/мм (МПа), не менее | Предел текуче- сти , Н/мм (МПа), не менее | Относи- тельное удли- нение , %, не менее | Твердость , не более | Изгиб при комнатной температуре/ угол изгиба | ||
Обозна- чение | Услов- ное обозна- чение | по Бри- неллю | по Рок- веллу | |||||
Сплавы на железоникелевой основе | ||||||||
- | N08020 | - | 550 | 240 | 30 | 217 | 95 HRB | Не требуется |
- | N08367 | Тонко- листовой прокат и лента | 690 | 310 | 30 | - | 100 HRB | Не требуется |
Толсто- листовой прокат | 655 | 310 | 30 | 241 | - | Не требуется | ||
- | N08700 | - | 550 | 240 | 30 | 192 | 90 HRB | Не требуется |
800 | N08800 | - | 520 | 205 | 30 | - | - | Не требуется |
800H | N08810 | - | 450 | 170 | 30 | - | - | Не требуется |
- | N08811 | - | 450 | 170 | 30 | - | - | Не требуется |
904L | N08904 | - | 490 | 220 | 35 | - | 90 HRB | Не требуется |
- | N08925 | - | 600 | 295 | 40 | - | - | Не требуется |
- | N08926 | - | 650 | 295 | 35 | - | - | Не требуется |
Аустенитные нержавеющие стали | ||||||||
201 | S20100 | - | 515 | 260 | 40 | 217 | 95 HRB | - |
201L | S20103 | - | 655 | 260 | 40 | 217 | 95 HRB | Не требуется |
201LN | S20153 | - | 655 | 310 | 45 | 241 | 100 HRB | Не требуется |
- | S20161 | - | 860 | 345 | 40 | 255 | 25 HRC | Не требуется |
202 | S20200 | - | 620 | 260 | 40 | 241 | - | - |
- | S20400 | - | 655 | 330 | 35 | 241 | 100 HRB | Не требуется |
- | S20431 | - | 620 | 310 | 40 | 241 | 100 HRB | Не требуется |
- | S20432 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
- | S20433 | - | 550 | 240 | 40 | 217 | 95 HRB | Не требуется |
XM-19 | S20910 | Тонко- листовой прокат и лента | 725 | 415 | 30 | 241 | 100 HRB | Не требуется |
Толсто- листовой прокат | 690 | 380 | 35 | 241 | 100 HRB | Не требуется | ||
XM-17 | S21600 | Тонко- листовой прокат и лента | 690 | 415 | 40 | 241 | 100 HRB | Не требуется |
Толсто- листовой прокат | 620 | 345 | 40 | 241 | 100 HRB | Не требуется | ||
XM-18 | S21603 | Тонко- листовой прокат и лента | 690 | 415 | 40 | 241 | 100 HRB | Не требуется |
Толсто- листовой прокат | 620 | 345 | 40 | 241 | 100 HRB | Не требуется | ||
- | S21640 | - | 650 | 310 | 40 | - | - | Не требуется |
S21800 | - | 655 | 345 | 35 | 241 | 100 HRB | Не требуется | |
XM-11 | S21904 | Тонко- листовой прокат и лента | 690 | 415 | 40 | 241 | 100 HRB | Не требуется |
Толсто- листовой прокат | 620 | 345 | 45 | 241 | 100 HRB | Не требуется | ||
XM-29 | S24000 | Тонко- листовой прокат и лента | 690 | 415 | 40 | 241 | 100 HRB | Не требуется |
Толсто- листовой прокат | 690 | 380 | 40 | 241 | 100 HRB | Не требуется | ||
301 | S30100 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
301L | S30103 | - | 550 | 220 | 45 | 241 | 100 HRB | Не требуется |
301LN | S30153 | - | 550 | 240 | 45 | 241 | 100 HRB | Не требуется |
302 | S30200 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
304 | S30400 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
304L | S30403 | - | 485 | 170 | 40 | 201 | 92 HRB | Не требуется |
304H | S30409 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
- | S30415 | - | 600 | 290 | 40 | 217 | 95 HRB | Не требуется |
- | S30416 | - | 500 | 220 | 40 | 217 | 95 HRB | Не требуется |
- | S30435 | - | 450 | 155 | 45 | 187 | 90 HRB | - |
- | S30441 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
304N | S30451 | - | 550 | 240 | 30 | 217 | 95 HRB | Не требуется |
XM-21 | S30452 | Тонко- листовой прокат и лента | 620 | 345 | 30 | 241 | 100 HRB | Не требуется |
Толсто- листовой прокат | 585 | 275 | 30 | 241 | 100 HRB | Не требуется | ||
304LN | S30453 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
305 | S30500 | - | 485 | 170 | 40 | 183 | 88 HRB | Не требуется |
- | S30530 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
- | S30600 | - | 540 | 240 | 40 | - | - | - |
- | S30616 | - | 590 | 245 | 40 | 241 | 100 HRB | Не требуется |
- | S30601 | - | 540 | 255 | 30 | - | - | Не требуется |
- | S30615 | - | 620 | 275 | 35 | 217 | 95 HRB | Не требуется |
- | S30815 | - | 600 | 310 | 40 | 217 | 95 HRB | - |
309S | S30908 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
309H | S30909 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
309Nb | S30940 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
309HNb | S30941 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
310S | S31008 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
310H | S31009 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
310MoNbN | S31025 | - | 640 | 270 | 30 | 256 | 100 HRB | Не требуется |
310Nb | S31040 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
310HNb | S31041 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
310MoLN | S31050 | Толщина до 6,35 мм включ. | 580 | 270 | 25 | 217 | 95 HRB | Не требуется |
Толщина св. 6,35 мм | 540 | 255 | 25 | 217 | 95 HRB | Не требуется | ||
- | S31060 | - | 600 | 280 | 40 | 217 | 95 HRB | Не требуется |
- | S31254 | Тонко- листовой прокат и лента | 690 | 310 | 35 | 223 | 96 HRB | Не требуется |
Толсто- листовой прокат | 655 | 310 | 35 | 223 | 96 HRB | Не требуется | ||
- | S31266 | - | 750 | 420 | 35 | - | - | Не требуется |
- | S31277 | - | 770 | 360 | 40 | - | - | Не требуется |
316 | S31600 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
316L | S31603 | - | 485 | 170 | 40 | 217 | 95 HRB | Не требуется |
316H | S31609 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
316Ti | S31635 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
316Nb | S31640 | - | 515 | 205 | 30 | 217 | 95 HRB | Не требуется |
316N | S31651 | - | 550 | 240 | 35 | 217 | 95 HRB | Не требуется |
316LN | S31653 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
- | S31655 | - | 635 | 310 | 35 | 241 | 100 HRB | Не требуется |
317 | S31700 | - | 515 | 205 | 35 | 217 | 95 HRB | Не требуется |
317L | S31703 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
317LM | S31725 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
317LMN | S31726 | - | 550 | 240 | 40 | 223 | 96 HRB | Не требуется |
- | S31727 | - | 550 | 245 | 35 | 217 | 96 HRB | Не требуется |
- | S31730 | - | 480 | 175 | 35 | - | 90 HRB | Не требуется |
- | S31740 | - | 515 | 205 | 35 | 217 | 95 HRB | Не требуется |
317LN | S31753 | - | 550 | 240 | 40 | 217 | 95 HRB | Не требуется |
- | S32050 | - | 675 | 330 | 40 | 250 | - | Не требуется |
- | S32053 | - | 640 | 295 | 40 | 217 | 96 HRB | Не требуется |
321 | S32100 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
321H | S32109 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
- | S32615 | - | 550 | 220 | 25 | - | - | Не требуется |
- | S32654 | - | 750 | 430 | 40 | 250 | - | Не требуется |
- | S33228 | - | 500 | 185 | 30 | 217 | 95 HRB | Не требуется |
334 | S33400 | - | 485 | 170 | 30 | - | 92 HRB | Не требуется |
- | S33425 | - | 515 | 205 | 40 | - | - | Не требуется |
- | S33426 | Толщина до 3,0 мм включ. | 515 | 205 | 30 | 217 | 95 HRB | Не требуется |
Толщина св. 3,0 мм | 475 | 170 | 35 | 217 | 95 HRB | Не требуется | ||
- | S33550 | - | 600 | 280 | 35 | 217 | 95 HRB | Не требуется |
- | S34565 | - | 795 | 415 | 35 | 241 | 100 HRB | Не требуется |
347 | S34700 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
347H | S34709 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
347LN | S34751 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
- | S34752 | - | 515 | 205 | 35 | - | - | Не требуется |
348 | S34800 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
348H | S34809 | - | 515 | 205 | 40 | 201 | 92 HRB | Не требуется |
- | S35030 | - | 550 | 235 | 30 | - | - | Не требуется |
- | S35045 | - | 485 | 170 | 35 | - | - | Не требуется |
- | S35115 | - | 585 | 275 | 40 | 241 | 100 HRB | Не требуется |
- | S35125 | - | 485 | 205 | 35 | - | - | Не требуется |
- | S35135 | Тонко- листовой прокат и лента | 550 | 205 | 30 | - | - | Не требуется |
Толсто- листовой прокат | 515 | 205 | 30 | - | - | Не требуется | ||
- | S35140 | - | 620 | 275 | 30 | 241 | 100 HRB | Не требуется |
- | S35315 | - | 650 | 270 | 40 | 217 | 95 HRB | Не требуется |
XM-15 | S38100 | - | 515 | 205 | 40 | 217 | 95 HRB | Не требуется |
- | S38815 | - | 540 | 255 | 30 | - | - | Не требуется |
Аустенито-ферритные (дуплексные) нержавеющие стали | ||||||||
- | S31200 | - | 690 | 450 | 25 | 293 | 31 HRC | Не требуется |
- | S31260 | - | 690 | 485 | 20 | 290 | - | - |
- | S31803 | - | 620 | 450 | 25 | 293 | 31 HRC | Не требуется |
- | S32001 | - | 620 | 450 | 25 | - | 25 HRC | Не требуется |
- | S32003 | Толщина до 5,0 мм включ. | 690 | 485 | 25 | 293 | 31 HRC | Не требуется |
Толщина св. 5,0 мм | 655 | 450 | 25 | 293 | 31 HRC | Не требуется | ||
- | S32101 | Толщина до 5,0 мм включ. | 700 | 530 | 30 | 290 | 31 HRC | Не требуется |
Толщина св. 5,0 мм | 650 | 450 | 30 | 290 | 31 HRC | Не требуется | ||
- | S32202 | - | 650 | 450 | 30 | 290 | 31 HRC | Не требуется |
2205 | S32205 | - | 655 | 450 | 25 | 293 | 31 HRC | Не требуется |
2304 | S32304 | - | 600 | 400 | 25 | 290 | 32 HRC | Не требуется |
- | S32506 | - | 620 | 450 | 18 | 302 | 32 HRC | Не требуется |
- | S32520 | - | 770 | 550 | 25 | 310 | 32 HRC | Не требуется |
255 | S32550 | - | 760 | 550 | 15 | 302 | 32 HRC | Не требуется |
2507 | S32750 | - | 795 | 550 | 15 | 310 | 32 HRC | Не требуется |
- | S32760 | - | 750 | 550 | 25 | 310 | 32 HRC | Не требуется |
- | S32808 | - | 700 | 500 | 15 | 310 | 32 HRC | Не требуется |
329 | S32900 | - | 620 | 485 | 15 | 269 | 28 HRC | Не требуется |
- | S32906 | Толщина менее 10 мм | 800 | 650 | 25,0 | 310 | 32 HRC | Не требуется |
Толщина 10 мм и более | 750 | 550 | 25,0 | 310 | 32 HRC | Не требуется | ||
- | S32950 | - | 690 | 485 | 15 | 293 | 32 HRC | Не требуется |
- | S39274 | - | 800 | 550 | 15 | 310 | 32 HRC | Не требуется |
- | S81921 | - | 620 | 450 | 25 | 293 | 31 HRC | Не требуется |
- | S82011 | Толщина до 5,0 мм включ. | 700 | 515 | 30 | 293 | 31 HRC | Не требуется |
Толщина св. 5,0 мм | 655 | 450 | 30 | 293 | 31 HRC | Не требуется | ||
- | S82012 | Толщина до 5,0 мм включ. | 650 | 400 | 35 | 290 | - | - |
Толщина св. 5,0 мм | 700 | 500 | 35 | - | 31 HRC | Не требуется | ||
- | S82013 | - | 620 | 450 | 30 | 293 | 31 HRC | Не требуется |
- | S82031 | Толщина до 5,0 мм включ. | 650 | 400 | 35 | 290 | - | Не требуется |
Толщина св. 5,0 мм | 700 | 500 | 35 | - | 31 HRC | Не требуется | ||
- | S82121 | - | 650 | 450 | 25 | 286 | 30 HRC | Не требуется |
- | S82122 | Толщина менее 3,0 мм | 700 | 500 | 25 | 290 | 32 HRC | Не требуется |
Толщина 3,0 мм и более | 600 | 400 | 30 | 290 | 32 HRC | Не требуется | ||
- | S82441 | Толщина менее 10,0 мм | 740 | 540 | 25 | 290 | 31 HRC | Не требуется |
Толщина 10 мм и более | 680 | 480 | 25 | 290 | 31 HRC | Не требуется | ||
Ферритные и мартенситные нержавеющие стали | ||||||||
- | S32803 | - | 600 | 500 | 16 | 241 | 100 HRB | Не требуется |
403 | S40300 | - | 485 | 205 | 25  | 217 | 96 HRB | 180° |
405 | S40500 | - | 415 | 170 | 20 | 179 | 88 HRB | 180° |
409 | S40900 | - | | | | | | |
- | S40910 | - | 380 | 170 | 20 | 179 | 88 HRB | 180° |
- | S40920 | - | 380 | 170 | 20 | 179 | 88 HRB | 180° |
- | S40930 | - | 380 | 170 | 20 | 179 | 88 HRB | 180° |
- | S40945 | - | 380 | 205 | 22 | - | 80 HRB | 180° |
- | S40955 | - | 380 | 205 | 22 | - | 88 HRB | Не требуется |
- | S40975 | - | 415 | 275 | 20 | 197 | 92 HRB | 180° |
- | S40977 | - | 450 | 280 | 18 | 180 | 88 HRB | Не требуется |
410 | S41000 | - | 450 | 205 | 20 | 217 | 96 HRB | 180° |
- | S41003 | - | 455 | 275 | 18 | 223 | 20 HRC | Не требуется |
410S | S41008 | - | 415 | 205 | 22  | 183 | 89 HRB | 180° |
- | S41045 | - | 380 | 205 | 22 | - | 80 HRB | 180° |
- | S41050 | - | 415 | 205 | 22 | 183 | 89 HRB | 180° |
- | S41500 | - | 795 | 620 | 15 | 302 | 32 HRC | Не требуется |
420 | S42000 | - | Не более 690 | - | 15 | 217 | 96 HRB | Не требуется |
- | S42035 | - | 550 | 380 | 16 | 180 | 88 HRB | Не требуется |
422 | S42200 | - | - | - | - | 248 | 24 HRC | Не требуется |
429 | S42900 | - | 450 | 205 | 22 | 183 | 89 HRB | 180° |
430 | S43000 | - | 450 | 205 | 22 | 183 | 89 HRB | 180° |
439 | S43035 | - | 415 | 205 | 22 | 183 | 89 HRB | 180° |
- | S43037 | - | 360 | 205 | 22 | 183 | 89 HRB | 180° |
431 | S43100 | - | - | - | - | 285 | 29 HRC | Не требуется |
434 | S43400 | - | 450 | 240 | 22 | - | 89 HRB | 180° |
436 | S43600 | - | 450 | 240 | 22 | - | 89 HRB | 180° |
- | S43932 | - | 415 | 205 | 22 | 183 | 89 HRB | 180° |
- | S43940 | - | 430 | 250 | 18 | 180 | 88 HRB | Не требуется |
- | S44330 | - | 390 | 205 | 22 | 187 | 90 HRB | Не требуется |
- | S44100 | - | 414 | 241 | 20 | 190 | 90 HRB | Не требуется |
442 | S44200 | - | 515 | 275 | 20 | 217 | 96 HRB | 180° |
- | S44400 | - | 415 | 275 | 20 | 217 | 96 HRB | 180° |
- | S44500 | - | 427 | 205 | 22 | - | 83 HRB | 180° |
- | S44535 | - | 400 | 250 | 25 | - | 90 HRB  | Не требуется |
- | S44536 | - | 410 | 245 | 20 | 192 | 90 HRB | 180° |
- | S44537 | - | 450 | 320 | 18 | 200 | 93 HRB | 180° |
446 | S44600 | - | 515 | 275 | 20 | 217 | 96 HRB | 135° |
XM-33 | S44626 | - | 470 | 310 | 20 | 217 | 96 HRB | 180° |
XM-27 | S44627 | - | 450 | 275 | 22 | 187 | 90 HRB | 180° |
- | S44635 | - | 620 | 515 | 20 | 269 | 28 HRC | 180° |
- | S44660 | - | 585 | 450 | 18 | 241 | 100 HRB | 180° |
- | S44700 | - | 550 | 415 | 20 | 223 | 20 HRC | 180° |
- | S44725 | - | 450 | 275 | 20 | 210 | 95 HRB | 180° |
- | S44735 | - | 550 | 415 | 18 | 255 | 25 HRC | 180° |
- | S44800 | - | 550 | 415 | 20 | 223 | 20 HRC | 180° |
- | S46800 | - | 415 | 205 | 22 | - | 90 HRB | 180° |
Предел текучести определяют при остаточной деформации 0,2%. Допускается определение методом общего удлинения в 0,5% под нагрузкой. | ||||||||
Контроль твердости проводят по одной из указанных шкал (Бринелля или Роквелла) по выбору изготовителя. | ||||||||
Испытания на изгиб не проводят для проката из хромистых сталей (ферритных или мартенситных) толщиной более 25 мм и для любых аустенитных или дуплексных (аустенитно-ферритных) нержавеющих сталей независимо от толщины. | ||||||||
Относительное удлинение для проката толщиной менее 0,38 мм должно составлять не менее 20% на базовой длине 25,4 мм. | ||||||||
Требования к пределу текучести не распространяются на прокат толщиной менее 0,50 мм. | ||||||||
См. сноску в таблице В.1. | ||||||||
Прокат толщиной 1,27 мм и менее должен иметь минимальное относительное удлинение 20%. | ||||||||
Твердость для стали марки S44535 факультативна, в документе о качестве должно быть указано фактическое значение твердости. | ||||||||
Относительное удлинение для проката из стали марки S44537 толщиной более 16 мм должно составлять не менее 8%. | ||||||||
Примечание - Знак "-" означает: | ||||||||
- в графе "Марка стали или сплава" - наименование марки стали/сплава не предусмотрено; | ||||||||
- в графе "Параметры проката" - требования одинаковые для всего сортамента; | ||||||||
- в графах "Временное сопротивление (предел прочности) , Н/мм (МПа), не менее", "Предел текучести , Н/мм (МПа), не менее", "Относительное удлинение , %, не менее", "Твердость, не более", "Изгиб при комнатной температуре/угол изгиба" - параметр не нормируется и не контролируется. | ||||||||
Марка стали | Временное | Предел текучести | Предел текучести | |
Обозначение | Условное обозначение | сопротивление (предел прочности) , Н/мм (МПа), не менее | , Н/мм (МПа), не менее | , Н/мм (МПа), не менее |
316L | S31603 | 485 | 170 | 260 |
316 | S31600 | 515 | 205 | 260 |
316LN | S31653 | 515 | 205 | 320 |
304L | S30403 | 485 | 170 | 240 |
304 | S30400 | 515 | 205 | 250 |
304LN | S30453 | 515 | 205 | 310 |
304N | S30451 | 550 | 240 | 310 |
321 | S32100 | 515 | 205 | 240 |
УДК 669.14:006.354 | ОКС 77.140.20 |
Ключевые слова: нержавеющая сталь, коррозионно-стойкая сталь, жаростойкая сталь, жаропрочная сталь, тонколистовой прокат, толстолистовой прокат, лист, рулон, лента, горячекатаный, холоднокатаный, химический состав, качество поверхности, механические свойства, микроструктура, межкристаллитная коррозия, правила приемки, методы испытаний | |
