ГОСТ Р 52209-2026
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СОЕДИНЕНИЯ ДЛЯ ГАЗОВЫХ ГОРЕЛОК И АППАРАТОВ
Общие технические требования и методы испытаний
Hose assemblies for gas burners and gas appliances. General technical requirements and test methods
Дата введения 2026-09-01
Предисловие
1 РАЗРАБОТАН Федеральным государственным бюджетным учреждением "Российский институт стандартизации" на основе собственного перевода на русский язык стандартов, указанных в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 345 "Аппаратура бытовая, работающая на жидком, твердом и газообразном топливе"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 5 февраля 2026 г. № 85-ст
4 В настоящем стандарте учтены основные нормативные положения следующих стандартов:
- международного стандарта ИСО 10380:2012* "Трубопроводы. Гофрированные металлические рукава и рукава в сборе" (ISO 10380:2012 "Pipework - Corrugated metal hoses and hose assemblies", NEQ);
________________
* Доступ к международным и зарубежным документам, упомянутым в тексте, можно получить, обратившись в Службу поддержки пользователей. - .
- стандарта ДИН 3384:2007 "Шланги из нержавеющей стали для газа в сборе. Требования безопасности, испытания, маркировка" (DIN 3384:2007 "Gasschlauchleitungen aus nichtrostendem Stahl - Sicherheitstechnische Anforderungen, 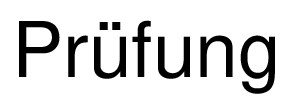 , Kennzeichnung", NEQ)
5 ВЗАМЕН ГОСТ Р 52209-2004
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на газовые шланги из нержавеющей стали (далее - газовые шланги) для присоединения газовых горелок и газовых аппаратов к трубопроводам, уложенным не под землей с номинальным размером до DN 300 по ГОСТ 28338 и номинальным давлением до PN 16 по ГОСТ 26349. Настоящий стандарт устанавливает общие технические требования и методы испытаний газовых шлангов.
Настоящий стандарт устанавливает требования для газовых шлангов для подачи природного газа по ГОСТ 5542 к газовым приборам и аппаратам.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 380 Сталь углеродистая обыкновенного качества. Марки
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 613 Бронзы оловянные литейные. Марки
ГОСТ 859 Медь. Марки
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 1051 Прокат калиброванный. Общие технические условия
ГОСТ 1412 Чугун с пластинчатым графитом для отливок. Марки
ГОСТ 1414 Прокат из конструкционной стали высокой обрабатываемости резанием. Технические условия
ГОСТ 2839 Ключи гаечные с открытым зевом двусторонние. Конструкция и размеры
ГОСТ 4784 Алюминий и сплавы алюминиевые деформируемые. Марки
ГОСТ 4986 Лента холоднокатаная из коррозионно-стойкой и жаростойкой стали. Технические условия
ГОСТ 5542 Газ природный промышленного и коммунально-бытового назначения. Технические условия
ГОСТ 5582 Прокат тонколистовой коррозионно-стойкий, жаростойкий и жаропрочный. Технические условия
ГОСТ 5632 Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 5949 Металлопродукция из сталей нержавеющих и сплавов на железоникелевой основе коррозионно-стойких, жаростойких и жаропрочных. Технические условия
ГОСТ 6111 Резьба коническая дюймовая с углом профиля 60°
ГОСТ 6211 Основные нормы взаимозаменяемости. Резьба трубная коническая
ГОСТ 6357 Основные нормы взаимозаменяемости. Резьба трубная цилиндрическая
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 8732 Трубы стальные бесшовные горячедеформированные. Сортамент
ГОСТ 8734 Трубы стальные бесшовные холоднодеформированные. Сортамент
ГОСТ 9941 Трубы бесшовные холоднодеформированные из коррозионно-стойких высоколегированных сталей. Технические условия
ГОСТ 10498 Трубы бесшовные особотонкостенные из коррозионно-стойкой стали. Технические условия
ГОСТ 11358 Толщиномеры и стенкомеры индикаторные с ценой деления 0,01 и 0,1 мм. Технические условия
ГОСТ 15527 Сплавы медно-цинковые (латуни), обрабатываемые давлением. Марки
ГОСТ 16037 Соединения сварные стальных трубопроводов. Основные типы, конструктивные элементы и размеры
ГОСТ 16078 Соединения трубопроводов по внутреннему конусу. Технические требования
ГОСТ 17711 Сплавы медно-цинковые (латуни) литейные. Марки
ГОСТ 18143 Проволока из высоколегированной коррозионно-стойкой и жаростойкой стали. Технические условия
ГОСТ 18175 Бронзы безоловянные, обрабатываемые давлением. Марки
ГОСТ 21488 Прутки прессованные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 24072 Соединения трубопроводов с врезающимся кольцом проходные. Конструкция
ГОСТ 26349 Соединения трубопроводов и арматура. Давления номинальные (условные). Ряды
ГОСТ 28338 (ИСО 6708-80) Соединения трубопроводов и арматура. Проходы условные (размеры номинальные). Ряды
ГОСТ 33259 Фланцы арматуры, соединительных частей и трубопроводов на номинальное давление до PN 250. Конструкция, размеры и общие технические требования
ГОСТ ISO/IEC 17025 Общие требования к компетентности испытательных и калибровочных лабораторий
ГОСТ Р 8.563 Государственная система обеспечения единства измерений. Методики (методы) измерений
ГОСТ Р 8.568 Государственная система обеспечения единства измерений. Аттестация испытательного оборудования. Основные положения
ГОСТ Р 51672 Метрологическое обеспечение испытаний продукции для целей подтверждения соответствия. Основные положения
ГОСТ Р 54007 (ЕН 13133:2000) Высокотемпературная пайка. Аттестация паяльщика
ГОСТ Р ИСО 15614-1 Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов
ГОСТ Р ЕН 13018 Контроль визуальный. Общие положения
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 гофрированный металлический шланг: Герметичный шланг, изготовленный из нержавеющей стальной тонкостенной трубы или ленты путем формования гофров, расположенных по спирали или кольцу вдоль оси шланга, выполненных методом деформации металла, при этом гибкость его достигается изгибом гофр.
Примечания
1 Классифицируются по материалу, номинальному диаметру DN, максимально допустимому давлению 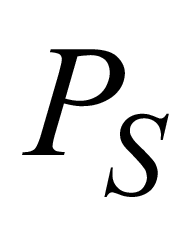 при температуре 20°C, радиусу изгиба и сроку службы.
2 В настоящем стандарте шланг со спиральными гофрами обозначен буквой "С", а с кольцевыми - буквой "К".
3.2 газовый шланг: Гофрированный металлический шланг с двумя соединительными частями, при необходимости с оплеткой и (или) оболочкой, см. рисунок 1.
|
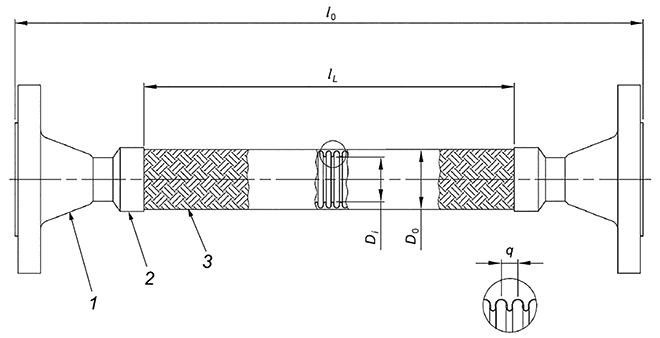
1 - соединительная часть (концевой фитинг); 2 - втулка; 3 - гофрированный металлический шланг/оплетка; 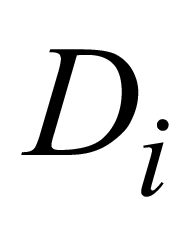 - внутренний диаметр;
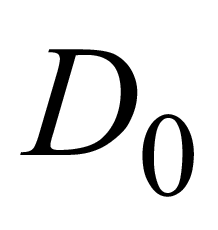 - наружный диаметр;
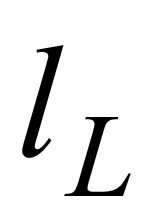 - длина подвижной части;
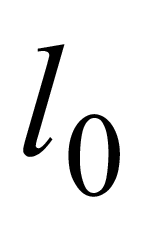 - общая длина; q - шаг профиля шланга
Рисунок 1 - Газовый шланг
3.3
номинальное давление PN: Наибольшее избыточное давление при температуре рабочей среды 20°C, выбранное из стандартного ряда давлений, при котором обеспечивается заданный срок службы арматуры и деталей трубопровода, с учетом выбранного материала и характеристик прочности, соответствующих температуре 20°C. [Адаптировано из ГОСТ 32569-2013, пункт 3.1.3] |
3.4
пробное давление: Избыточное давление, при котором проводится испытание трубопровода и его элементов на прочность и плотность (МПа, кгс/см [Адаптировано из ГОСТ 32569-2013, пункт 3.1.4] |
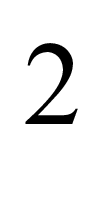 ).
3.5
рабочее давление [Адаптировано из ГОСТ 32569-2013, пункт 3.1.5] |
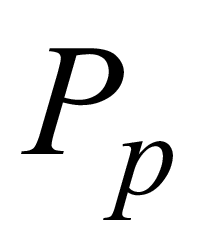 : Максимальное внутреннее избыточное или наружное давление, возникающее при нормальном протекании рабочего процесса (МПа, кгс/см
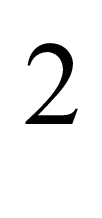 ).
3.6 максимальное допустимое рабочее давление 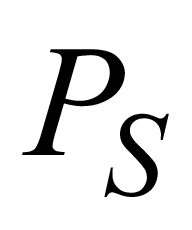 ; МДРД: Максимально допустимое избыточное давление, при котором газовый шланг может работать в обычных условиях эксплуатации.
3.7 конструктивный ряд типовых газовых шлангов: Ряд, состоящий из газовых шлангов различных номинальных размеров с гомогенными признаками конструкции газовых шлангов.
3.8 минимальный радиус изгиба газового шланга: Радиус, указанный изготовителем, относящийся к оси газового шланга, по которой может быть присоединен газовый шланг.
3.9
номинальный диаметр DN (диаметр условного прохода, номинальный размер, условный диаметр): Параметр, применяемый для трубопроводных систем в качестве характеристики присоединяемых частей. Примечание - Номинальный диаметр приблизительно равен внутреннему диаметру присоединяемого элемента, выраженному в миллиметрах и соответствующему ближайшему значению из ряда чисел, принятых в установленном порядке. [Адаптировано из ГОСТ 32569-2013, пункт 3.1.11] |
3.10 соединительная часть газового шланга: Устройство, которое жестко закреплено с одной стороны с концом шланга и, при необходимости, с оплеткой, а с другой стороны обеспечивает технологическую связь с трубопроводной системой.
3.11 оплетка газового шланга: Группа параллельных проволок, сплетенных вместе с образованием одного слоя для защиты газового шланга от недопустимого растяжения.
3.12 оболочка газового шланга: Слой материала для защиты газового шланга и, при необходимости, оплетки против внешних повреждений или загрязнения.
3.13 рабочая температура 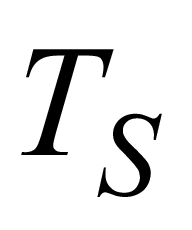 , °C: Экстремальная рабочая температура, положительная или отрицательная, на которую рассчитан газовый шланг.
3.14 шаг плетения: Расстояние, измеренное параллельно оси плетения для одного полного оборота нити.
3.15 эффективная площадь газового шланга: Величина, характеризующая способность газового шланга преобразовать давление в усилие.
4 Технические требования и требования безопасности
4.1 Общие положения
Гофрированные металлические шланги для изготовления газовых шлангов в оплетке или без нее, а также их узлы, должны быть сконструированы таким образом, чтобы допускать многократные перемещения, гибкость и обеспечивать прочность под воздействием давления.
Эти требования к конструкции должны гарантировать, что конструкция газовых шлангов при правильной установке и использовании в химических, механических и термических условиях общего пользования обеспечивает длительную безопасную эксплуатацию без ухудшения качества.
Гофрированные металлические шланги делятся на следующие четыре типа:
- тип 1-50: гофрированные металлические шланги высокой гибкости с высокой усталостной долговечностью;
- тип 1-10: гофрированные металлические шланги высокой гибкости со средней усталостной долговечностью;
- тип 2-10: гофрированные металлические шланги средней гибкости;
- тип 3: гофрированные металлические шланги, для которых требуется только гибкость.
Газовые шланги проходят соответствующие испытания, как описано в разделе 5.
4.2 Номинальный диаметр DN
Обозначения стандартных номинальных диаметров должны соответствовать ГОСТ 28338. Внутренний диаметр гофрированного металлического шланга должен составлять не менее 98% от его номинального размера.
Значения номинального диаметра DN, мм, следует выбирать из ряда: 4; 6; 8; 10; 12; 15; 20; 25; 32; 40; 50; 65; 80; 100; 125; 150; 200; 250; 300.
Принадлежность номинального диаметра к конструктивному ряду утверждается изготовителем конструктивного ряда, при этом могут изменяться условное давление и номинальный диаметр.
Газовый шланг одного конструктивного ряда имеет один и тот же номинальный диаметр, может быть с оплеткой или без нее, с различными присоединительными элементами и различным исполнением газовых шлангов.
Примечание - Принадлежность номинальных диаметров к серии определяется изготовителем. В пределах одной серии максимальное допустимое рабочее давление (МДРД) может изменяться в зависимости от номинального диаметра. Газовые шланги одной серии могут быть с оплеткой или без нее и с различными фитингами, но не с различным исполнением газового шланга одинакового номинального диаметра.
Другие номинальные диаметры могут быть изготовлены в соответствии с требованиями заказчика. Их характеристики должны быть рассчитаны исходя из значений для ближайших номинальных диаметров.
4.3 Номинальное давление PN
Обозначение давлений номинальных (условных) должно соответствовать ГОСТ 26349.
Номинальное (условное) давление PN, МПа, выбирают из следующего ряда: 0,1; 0,16; 0,25; 0,4; 0,63; 1; 1,6; 2,5; 4; 6,3; 10; 16.
Максимально допустимое давление газового шланга должно быть наименьшим давлением из максимально допустимых давлений всех компонентов газового шланга.
Необходимо, чтобы максимальное рабочее давление, включая скачки давления, которому подвергается шланг в процессе эксплуатации, не превышало указанного максимально допустимого давления.
Постоянное удлинение газового шланга с закрытыми концами после создания пробного давления не должно превышать 1%.
Примечание - Длина шланга в сборе при положительном давлении увеличивается, а при отрицательном - уменьшается.
4.4 Общая длина 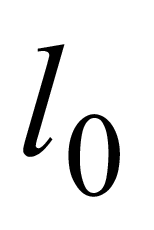
Общая длина 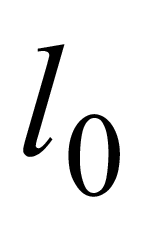 газового шланга в сборе должна соответствовать длине, указанной в заказе, с допуском 3% и минус 1% соответственно, если между изготовителем и покупателем не оговорено иное.
Для коротких шлангов в сборе эти допуски неприменимы, поскольку часто требуется допуск на одно гофрирование, в зависимости от технологии крепления соединительных частей. Общая длина ни при каких обстоятельствах не должна составлять менее 99% от заказанной длины.
Примечание - Сведения о минимальной общей длине оплетки шланга в сборе приведены в 4.8.
4.5 Конструкция шланга
Гофрированный металлический шланг должен быть изготовлен из бесшовной трубы, сварной трубы или полосы. При использовании сварной конструкции шланг может быть сварен встык или внахлестку, при этом сварной шов может быть осевым или спиральным по всей длине шланга в соответствии с надлежащими процедурами сварки и формования. Гофры могут быть кольцевыми или спиральными.
Гофра должна быть правильной формы, непрерывной и концентрической по всей длине шланга, и не должна иметь дефектов, таких как зазубрины, вмятины, порезы или вариации сварного шва, которые могут привести к преждевременному выходу из строя. При необходимости шланг может быть подвергнут термической обработке после формования.
Примечание - Термическая обработка влияет на гибкость, усталостную долговечность и способность выдерживать давление. Поэтому изготовителю необходимо предоставить подробную информацию о характеристиках, на которые влияет этот тип обработки.
4.5.1 Конструктивные параметры гофрированных металлических шлангов и газовых шлангов
4.5.1.1 Для правильного проектирования гофрированных металлических шлангов требуется информация:
а) о номинальном диаметре DN;
б) типе шланга по гибкости;
в) минимальном и максимальном рабочем давлении;
г) диапазоне рабочих температур;
д) материалах.
4.5.1.2 Для правильного проектирования газовых шлангов требуется следующая дополнительная информация:
а) о транспортируемой среде;
б) максимальном рабочем давлении;
в) максимальной рабочей температуре;
г) минимальном радиусе изгиба;
д) общей длине;
е) типе соединительных частей газового шланга;
ж) ожидаемом сроке службы.
4.5.1.3 В зависимости от области применения может также потребоваться следующая дополнительная информация:
а) сведения о расходе природного газа;
б) типе движения или вибрации (например, должно быть описано, как может двигаться шланг, чтобы любое движение не приводило к воздействию на рукав ударных нагрузок, зажима, истирания, изгиба рукава радиусом менее минимально допустимого или напряжения при растяжении/скручивании);
в) требованиях к чистоте;
г) особых условиях (например, гидравлический удар);
д) требованиях к сертификатам испытаний;
е) необходимости проведения вакуумных или каких-либо дополнительных испытаний;
ж) любых особых требованиях к упаковке.
4.6 Материалы
4.6.1 Общие сведения
Характеристики свойств материалов, а также форма и расчет конструктивных элементов должны обеспечивать безопасность газового шланга при монтаже и эксплуатации, указанных изготовителем при комбинации длительных механических, химических и тепловых нагрузок в течение всего срока эксплуатации.
Другие материалы, кроме упомянутых в 4.6.2-4.6.4, допускается использовать только в том случае, если они по крайней мере равноценны по свойствам с основным обрабатываемым материалом, а равноценность вышеуказанных материалов подтверждена испытаниями. Асбест как материал для прокладок не допускается.
4.6.2 Газовые шланги и оплетка
Для изготовления газового шланга следует использовать ленту из аустенитной стали марок 10Х17Н13М2Т, 08Х18Н10Т, 12Х18Н10Т по ГОСТ 4986, бесшовные трубы из коррозионно-стойкой стали марок 10Х17Н13М2Т, 08Х18Н10Т, 12Х18Н10Т по ГОСТ 9941 и марки 08Х18Н10Т по ГОСТ 10498, оплетку изготавливают из проволоки марок 03Х18Н11, 08Х18Н10Т, 12Х18Н9, 12Х18Н10Т по ГОСТ 18143.
4.6.3 Соединительные части газового шланга
Для изготовления соединительных свариваемых частей следует использовать:
а) трубу из стали марки 35 по ГОСТ 8732 или ГОСТ 8734, трубу из стали марок 10Х17Н13М2Т, 08Х18Н10Т, 12Х18Н10Т по ГОСТ 9941, трубу из стали марки 08Х18Н10Т по ГОСТ 10498; сталь марок 10, 20, по ГОСТ 1050; углеродистую сталь обыкновенного качества марок ВСт, Зкп, ВСт, Зпс по ГОСТ 380;
б) сталь марки 45 по ГОСТ 1051;
в) аустенитную сталь марки 12Х18Н10Т по ГОСТ 5582 или марки 10Х17Н13М3Т по ГОСТ 5632;
г) для изготовления соединительных частей, которые не свариваются, следует использовать:
- ковкий чугун марок Сч 30, Сч 35 по ГОСТ 1412,
- сталь марок 25, 35, 45 по ГОСТ 1050,
- сталь марки 15Х18Н12С4ТЮ по ГОСТ 5632,
- сталь марки 14Х17Н2 по ГОСТ 5949,
- автоматную сталь марок А11, А12, А20, А40, АС 35Г2 по ГОСТ 1414,
- медь марок М2 или М3 по ГОСТ 859,
- медноцинковый сплав (латуни) марок ЛЦ40Сд по ГОСТ 17711; Л63 и ЛМц58-2 по ГОСТ 15527,
- бронзовые сплавы марок БрОЗЦ12С5 по ГОСТ 613; БрАЖНМц 9-2 и БрАЖМц 10-3-1,5 по ГОСТ 18175,
- алюминиевые сплавы марок Д1 и АК 4 по ГОСТ 21488; Амг2М по ГОСТ 4784.
4.6.4 Уплотнительные прокладки
Материалы прокладок выбирают в зависимости от проводимых сред и рабочих давлений по чертежам и техническим условиям.
4.7 Толщина стенки
Толщина стенки газового шланга должна быть не менее 0,15 мм. При многослойном газовом шланге к минимальной толщине относят толщину стенки каждого индивидуального слоя, при этом внутренний слой сваривают в качестве замкнутого.
4.8 Оплетка
Гофрированный металлический шланг в оплетке (см. рисунок 2) должен быть равномерно покрыт проволокой, либо сплетенной машинным способом вокруг шланга, либо плотно подогнанной вручную в виде чулка.
|
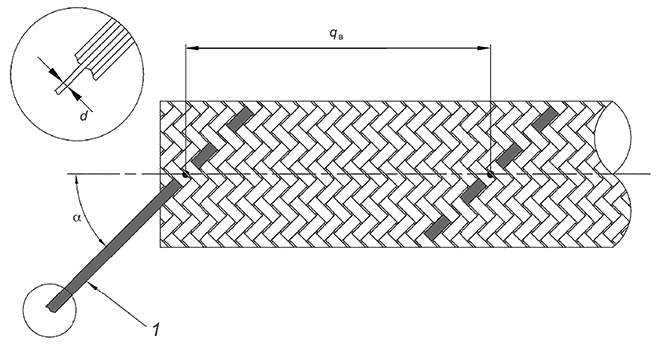
1 - прядь; 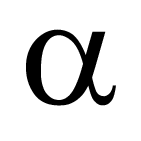 - угол скручивания; d - диаметр отдельной проволоки;
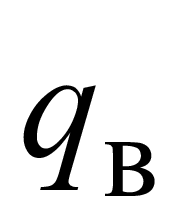 - шаг скручивания
Рисунок 2 - Оплетка
Если оплетка надевается вручную в виде чулка, необходимо принять соответствующие конструктивные и производственные меры для максимально плотного прилегания оплетки. Однако эксплуатационные характеристики такой оплетки все равно могут отличаться от характеристик оплетки, сплетенной машинным способом вокруг шланга. Кроме того, при машинном и ручном плетении, если они используются в одном и том же узле (двойная оплетка), необходимо соблюдать особую осторожность в отношении эффективности такой комбинации. Поэтому необходимо проверить эксплуатационные характеристики.
Неровности оплетки, такие как пересечения проволоки и проволочные петли, могут повлиять на изготовительность изделия. Изготовитель должен позаботиться о том, чтобы ограничить такие возможности.
Все провода в пряди должны иметь одинаковое натяжение.
Прочность при растяжении зависит от метода, используемого для крепления оплетки к концевым фитингам, и должна быть установлена с помощью испытаний на растяжение, как описано в 5.8.
Плетеная оплетка считается подходящей для больших номинальных размеров и тяжелых условий эксплуатации.
Трение между шлангом и оплеткой оказывает существенное влияние на срок службы динамических шланговых установок.
Изготовители должны указывать необходимость смазки для конкретных применений.
Если оплетка соединена с концевыми фитингами, необходимо позаботиться о том, чтобы все провода оплетки были надежно прикреплены к концевым фитингам.
Разрыв отдельных проводов в оплетке во время эксплуатации снижает прочность оплетки на растяжение. Изготовитель должен соответствующим образом проинформировать пользователя и включить информацию о проверке на наличие дефектов проволоки в инструкции по техническому обслуживанию для пользователя.
Эксплуатационные характеристики оплетки всегда должны проверяться путем типовых испытаний.
Примечание - Приблизительная допустимая осевая нагрузка на растяжение однослойной оплетки f, Н, при температуре 20°C может быть вычислена по формуле
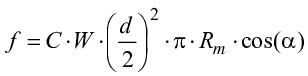 , (1)
где C - количество прядей, шт.;
W - количество проволок в каждой пряди, шт.;
