ГОСТ ISO 9934-2-2021
МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ
Контроль неразрушающий
МАГНИТОПОРОШКОВЫЙ КОНТРОЛЬ
Часть 2
Дефектоскопические материалы
Non-destructive testing. Magnetic particle testing. Part 2. Detection media
Дата введения 2026-03-11
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 "Межгосударственная система стандартизации. Основные положения" и ГОСТ 1.2 "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"
Сведения о стандарте
1 ПОДГОТОВЛЕН Республиканским государственным предприятием на праве хозяйственного ведения "Казахстанский институт стандартизации и метрологии" Комитета технического регулирования и метрологии Министерства торговли и интеграции Республики Казахстан на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 515 "Неразрушающий контроль"
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 9 декабря 2021 г. № 60-2021)
За принятие проголосовали:
Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Азербайджан | AZ | Азстандарт |
Армения | AM | ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Россия | RU | Росстандарт |
Таджикистан | TJ | Таджикстандарт |
Узбекистан | UZ | Узбекское агентство по техническому регулированию |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 27 ноября 2025 г. № 1540-ст межгосударственный стандарт ГОСТ ISO 9934-2-2021 введен в действие в качестве национального стандарта Российской Федерации с 11 марта 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 9934-2:2015* "Контроль неразрушающий. Магнитопорошковый контроль. Часть 2. Материалы для дефектоскопии" ("Non-destructive testing - Magnetic particle testing - Part 2: Detection media", IDT).
Международный стандарт разработан Техническим комитетом по стандартизации CEN/TC 138 "Неразрушающий контроль" Европейского комитета по стандартизации (CEN), совместно с Техническим комитетом ISO/TS 135 "Неразрушающий контроль", Подкомитетом SC 2 "Поверхностные методы" Международной организации по стандартизации ISO в соответствии с Соглашением о техническом сотрудничестве между ISO и CEN (Венское соглашение).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
6 ВВЕДЕН ВПЕРВЫЕ
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"
1 Область применения
Настоящий стандарт устанавливает требования к основным свойствам материалов, используемых в магнитопорошковом контроле (включая магнитные суспензии, магнитный порошок, дисперсионную среду, контрастные краски), а также способы проверки их свойств.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
ISO 2160, Petroleum products - Corrosiveness to copper - Copper strip test (Нефтепродукты. Коррозионная активность по меди. Определение коррозионного воздействия на медную пластинку)
ISO 2591-1, Test sieving - Part 1: Methods using test sieves of woven wire cloth and perforated metal plate (Ситовый анализ. Часть 1. Методы с использованием контрольных сит из проволочной ткани и перфорированных металлических листов)
ISO 3059:2012, Non-destructive testing - Penetrant testing and magnetic particle testing - Viewing conditions (Контроль неразрушающий. Контроль методом проникающих веществ и магнитопорошковый метод. Параметры осмотра)
ISO 3104, Petroleum products - Transparent and opaque liquids - Determination of kinematic viscosity and calculation of dynamic viscosity (Нефтепродукты. Прозрачные и непрозрачные жидкости. Определение кинематической вязкости и вычисление динамической вязкости)
ISO 4316, Surface active agents - Determination of pH of aqueous solutions - Potentiometric method (Вещества поверхностно-активные. Определение pH водных растворов. Потенциометрический метод)
ISO 12707, Non-destructive testing - Terminology - Terms used in magnetic particle testing (Контроль неразрушающий. Терминология. Термины, используемые в магнитопорошковом контроле)
ISO 9934-1, Non-destructive testing - Magnetic particle testing - Part 1: General principle (Контроль неразрушающий. Магнитопорошковый контроль. Часть 1. Общие положения)
ISO 9934-3, Non-destructive testing - Magnetic particle testing - Part 3: Equipment (Контроль неразрушающий. Магнитопорошковый контроль. Часть 3. Оборудование)
EN 1330-1, Non-destructive testing - Terminology - Part 1: List of general terms (Контроль неразрушающий. Терминология. Часть 1. Перечень общих терминов)
EN 1330-2, Non-destructive testing - Terminology - Part 2: Terms common to the non-destructive testing methods (Контроль неразрушающий. Терминология. Часть 2. Термины, применяемые для всех методов неразрушающего контроля)

________________

________________
EN 10204, Metallic products - Types of inspection documents (Изделия металлические. Типы документов приемочного контроля)
3 Термины и определения
В настоящем стандарте применены термины по EN 1330-1, EN 1330-2, EN 13307, ISO 12707, а также следующий термин с соответствующим определением:
3.1 партия (batch): Совокупность установленного количества изготовленных единиц продукции, имеющей одинаковые свойства и единый идентификационный номер или маркировку.
4 Требования безопасности
В состав материалов, используемых в магнитопорошковом контроле, а также материалов, применяемых при их испытаниях, входят химикаты, которые могут быть опасными для здоровья, воспламеняющимися и/или легко испаряющимися. Должны быть соблюдены все необходимые меры предосторожности. Должны быть соблюдены требования действующего законодательства, относящегося к охране здоровья, обеспечению безопасности, защите окружающей среды и т.д.
5 Классификация
5.1 Общие положения
Магнитные индикаторы, указанные в настоящем стандарте, классифицируются согласно 5.2 и 5.3.
5.2 Магнитные суспензии
Магнитные суспензии должны состоять из мелкодисперсных цветных или флуоресцирующих частиц в соответствующей дисперсионной среде, которые после размешивания должны образовать однородную суспензию.
Магнитные суспензии могут быть подготовлены из веществ, поставляемых в виде концентратов, включая пасты и порошки, или быть поставлены готовыми к использованию.
5.3 Магнитные порошки
Сухие порошки должны состоять из мелкодисперсных цветных или люминесцирующих частиц ферромагнитного порошка.
6 Испытания и сертификат соответствия
6.1 Испытания типа и партии
Испытания типа и партии материалов для магнитопорошкового контроля выполняются в соответствии с требованиями настоящего стандарта, а также ISO 9934-1 и ISO 9934-3.
Испытания типа проводятся с целью определения пригодности дефектоскопических материалов для целевого использования. Испытания партии проводятся с целью определения соответствия характеристик партии указанному типу дефектоскопических материалов.
Поставщиком должен быть предоставлен сертификат соответствия, подтверждающий соответствие настоящему стандарту и содержащий описание использованных методов испытания. Данный сертификат должен включать в себя полученные результаты и погрешность измерений.
При внесении каких-либо изменений в состав дефектоскопических материалов испытания типа должны быть проведены заново.
6.2 Эксплуатационные испытания
Эксплуатационные испытания выполняются с целью определения характеристик дефектоскопических материалов в целях обеспечения условий непрерывной работы.
7 Требования и методы испытаний
7.1 Выполнение работ
7.1.1 Испытания типа и партии
Испытания типа и партии должны выполняться согласно приложению A с использованием контрольных образцов № 1 и/или № 2, описанных в приложении B.
7.1.2 Эксплуатационные испытания
Эксплуатационные испытания должны выполняться согласно приложению A с использованием одного из контрольных образцов № 1 или № 2, описанных в приложении B, или испытательного образца с аналогичными дефектными зонами, для их обнаружения в деталях оборудования, обычно подвергающихся обработке.
7.1.3 Вспомогательные контрастные краски
Испытания типа и партии должны выполняться согласно 7.1.1 после нанесения краски в соответствии с инструкциями изготовителя и с использованием утвержденных процедур проведения испытаний типа совместимых магнитных суспензий.
7.2 Цвет
Цвет дефектоскопических материалов в условиях эксплуатации должен быть указан изготовителем.
При испытаниях цвет образца из партии материалов не должен визуально отличаться от цвета типового образца.
7.3 Размер частиц
7.3.1 Метод
Метод определения размеров частиц зависит от диапазона гранулометрического состава. Гранулометрический состав магнитной суспензии определяется применением метода Коултера [2] или другого аналогичного метода.
7.3.2 Определение размера частиц
Диапазон размеров частиц должен быть следующим:


7.4 Термостойкость
Свойства дефектоскопического материала не должны ухудшаться после пятиминутного нагрева при максимальной температуре, указанной поставщиком. В данном случае должна быть проведена повторная проверка эффективности контроля, как указано в 7.1.1.
7.5 Коэффициент люминесценции и стабильность люминесценции
Для проведения данных испытаний необходимо использовать сухой порошок.
7.5.1 Испытания типа
7.5.1.1 Метод


Схема используемого оборудования показана на рисунке 1.
Поверхность порошка должна быть равномерно освещена ультрафиолетовым излучением типа A (далее - УФ-А) под углом (45±5) градусов. Яркость должна быть измерена соответствующим прибором с погрешностью ±10% или меньше. Необходимо измерять яркость от поверхности порошка, исключив влияние от участков вне испытуемой зоны. Уровень освещенности должен измеряться прибором, соответствующим требованиям ISO 3059, с ультрафиолетовым датчиком, замещающим поверхность порошка.

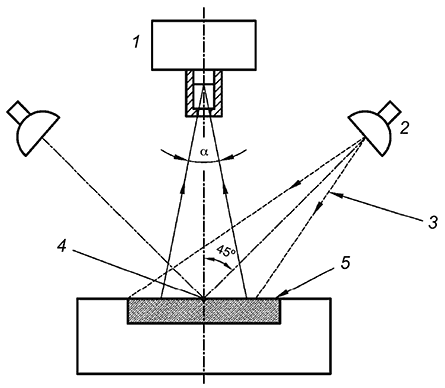 |
1 - измеритель яркости; 2 - лампа; 3 - ультрафиолетовое излучение типа A; 4 - точка измерения ультрафиолетовой облученности; 5 - поверхность порошка
7.5.1.2 Требования
7.5.1.3 Стабильность люминесценции
Образец предварительно должен быть испытан согласно методу, описанному в 7.5.1.1.
7.5.2 Испытания партии
Испытания партии должны выполняться согласно 7.5.1.1. Коэффициент люминесценции должен отличаться не более чем на 10% от значения, полученного при испытании типа.
7.6 Люминесценция дисперсионной среды


Проверяемая дисперсионная среда не должна проявлять люминесценцию больше, чем раствор сульфата хинина.
7.7 Температура вспышки
Для магнитных суспензий не на водной основе должна быть определена температура вспышки (метод открытого тигля) дисперсионной среды.
7.8 Коррозия, вызванная дефектоскопическими материалами
7.8.1 Коррозионные испытания стали
С целью определения влияния коррозии на сталь должно быть проведено и подтверждено испытание согласно приложению C.
7.8.2 Коррозионные испытания меди
Должно быть проведено испытание по коррозионному воздействию на медь. Дефектоскопические материалы на основе нефтяных продуктов могут быть испытаны по ISO 2160.
7.9 Вязкость дисперсионной среды
Испытание на вязкость должно быть проведено согласно требованиям ISO 3104. Значение динамической вязкости не должно превышать 5 мПа·с при (20±2)°С.
7.10 Стойкость к механическим воздействиям
7.10.1 Длительные испытания (усталостные испытания)
Изготовитель должен подтвердить, что свойства дефектоскопических материалов не изменяются при использовании их в течение 120 ч в типовой установке магнитопорошкового контроля.
Это может быть подтверждено на установке магнитопорошкового контроля или с помощью устройства для имитации. Рекомендуемая схема заключается в следующем.
Технические данные:
Насос типа T 160-270-1 [3];
Диаметр обратного потока - условно 25 мм или отверстие в один дюйм;
Длительность цикла:
- открытый клапан 5 с;
- закрытый клапан 5 с.
Дефектоскопические материалы должны быть подвергнуты проверке с помощью контрольного образца (см. 7.1.1) перед использованием и по истечении 120 часов.
Любое видимое изменение качества показателей является основанием для отклонения.
7.10.2 Краткосрочные испытания
7.10.2.1 Оборудование
Необходимо использовать устройство для перемешивания, аналогичное представленному на рисунке 2.

Размеры в миллиметрах
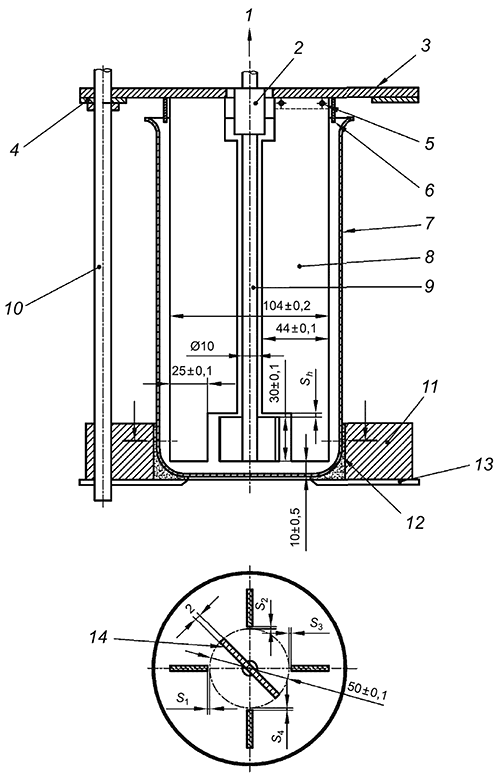 |
1 - вал двигателя; 2 - муфта; 3 - опорная плита электродвигателя; 4 - опорное кольцо для установки расстояния 10 мм от днища; 5 - анкерное крепление статорных пластин; 6 - плита распылителя; 7 - стакан типа HF 2000 [1]; 8 - четыре статорные пластины толщиной 2 мм, высота опоры - 170 мм; 9 - ось; 10 - опора (регулируемая); 11 - направляющее кольцо; 12 - нескользящая прокладка; 13 - плита основания; 14 - лопасть
Размеры зазоров:


Примечания
1 Допуски должны быть обеспечены в четырех положениях лопасти.
2 Изготовлено из коррозионно-стойкого неферромагнитного материала.
Рисунок 2 - Конструкция устройства для перемешивания по 7.10.2.1
3) Контрольные образцы типа № 1 и № 2, как указано в приложении B.
7.10.2.2 Процедура
Образец необходимо перемешивать в течение 2 ч. Затем сравнить индикации на контрольных образцах № 1 и № 2, как это определено в приложении B, полученные при использовании перемешанной и контрольной пробы.
7.10.2.3 Требования
Любое видимое изменение качества показателей является основанием для отклонения.
7.11 Пенообразование
Степень пенообразования проверяется в ходе испытания на механическую устойчивость в соответствии с 7.10.1 или 7.10.2. Чрезмерное пенообразование является основанием для отклонения.
7.12 Величина pH
Показатель pH водных дисперсионных сред определяется в соответствии с ISO 4316. Значение параметра должно быть зарегистрировано.
7.13 Срок хранения
Срок хранения должен быть указан изготовителем и маркируется на каждом оригинальном контейнере.
7.14 Сухой остаток
Поставщик должен указать рекомендуемое содержание магнитных частиц в г/л в магнитных суспензиях.
7.15 Содержание серы и галогенов
8 Требования к испытаниям
Испытания должны проводиться в соответствии с требованиями таблицы 1.
Испытания типа (Q) и серийные испытания (B) являются обязанностью поставщика или изготовителя. Пользователь несет ответственность за эксплуатационные испытания (P).
Таблица 1 - Требования к испытаниям
Свойства | Конт- | Сухие | Органи- | Водная | Органи- | Метод | ||
растные краски | дефекто- скопи- ческие мате- риалы | ческая диспер- сионная среда | суспен- зия, готовая к исполь- зованию | ческая суспен- зия, готовая к испо- льзо- ванию | струк- турный эле- мент стан- дарта | стандарт/ замечания | ||
Рабочие характеристики | Q/B | Q/B/P | - | Q/B/P | Q/B/P | 7.1 | - | |
Цвет | Q/B/P | Q/B/P | Q | Q/B/P | Q/B/P | 7.2 | Путем сравнения | |
Размер частиц | - | Q/B | - | Q/B | Q/B | 7.3 | Путем сравнения | |
Термостойкость | Q | Q | Q | Q | Q | 7.4 | - | |
Коэффициент люминесценции | - | Q/B | - | Q/B | Q/B | 7.5 | - | |
Стабильность люминесценции | - | - | - | Q | Q | 7.5.1.3 | - | |
Температура воспламенения | Q/B | - | Q/B | - | Q/B | 7.7 | - | |
Люминесценция дисперсионной среды | - | - | Q/B | Q/B | - | 7.6 | - | |
Коррозия на стали | - | - | - | Q | - | 7.8.1 | - | |
Коррозия на меди | - | - | - | Q | Q | 7.8.2 | ISO 2160 | |
Вязкость | - | - | Q | Q/B | Q/B | 7.9 | ISO 3104 | |
Стойкость к механическим воздействиям: | - | - | - | - | - | - | - | |
длительные испытания | - | - | - | Q | Q | 7.10.1 | - | |
краткосрочные испытания | - | - | - | Q/B | Q/B | 7.10.2 | - | |
Пенообразование | - | - | Q | Q/B | Q/B | 7.11 | - | |
pH (водные материалы) | - | - | - | Q | - | 7.12 | ISO 4316 | |
Срок хранения | Q | Q/B | Q/B | Q/B | Q/B | 7.13 | - | |
Содержание серы и галогенов | B | - | B | B | B | 7.15 | Только для материалов с низким содержанием серы/ галогенов | |
Q: испытания типа. B: испытания партии. P: эксплуатационные испытания. | ||||||||
9 Протокол испытаний
На этапе оформления заказа должно быть оговорено условие, что изготовитель или поставщик дефектоскопических материалов для магнитопорошкового контроля должен предоставить документ, подтверждающий соответствие по EN 10204.
Должны быть приведены результаты всех испытаний, указанных в таблице 1.
Примечание - Требования к оформлению и содержанию протоколов испытаний должны соответствовать положениям ISO/IEC 17025.
10 Упаковка и маркировка
Упаковка и маркировка должны соответствовать требованиям действующих нормативных документов. Дефектоскопические материалы должны храниться в специально предназначенных для данных целей емкостях. На емкостях должна быть указана следующая информация:
- идентификация продукта;
- тип дефектоскопических материалов;
- номер партии;
- дата изготовления;
- срок годности.
Примечание - Дополнительные требования к упаковке и маркировке продукции могут быть установлены в национальном законодательстве государств - участников МГС, принявших стандарт.
Приложение A
(обязательное)
Процедура испытаний типа, партии и эксплуатационные испытания
A.1 Подготовка дефектоскопических материалов
Дефектоскопические материалы необходимо подготовить в соответствии с инструкциями изготовителей.
A.2 Чистка контрольных образцов
Для очистки контрольных образцов от флуоресцентных материалов, оксидов, грязи и жира, а также влаги допускается использовать любой подходящий метод.
A.3 Использование дефектоскопических материалов
Для определения пригодности дефектоскопических материалов необходимо использовать контрольные образцы типа № 1 и № 2, указанные в приложении B, согласно ISO 9934-1.
Распыление: от 3 до 5 с.
Угол наклона образца: (45±10) градусов (см. рисунок B.2).
Направление распыления: (90±10) градусов к испытуемой поверхности.
A.4 Проверка и интерпретация
A.4.1 Проверка
Условия осмотра испытательных образцов должны соответствовать ISO 3059.
A.4.2 Интерпретация
A.4.2.1 Испытание типа
Испытания проводятся три раза, используется среднее значение результатов. Показатели оцениваются визуально или с помощью эквивалентного метода измерения.
A.4.2.1.1 Контрольный образец типа № 1
Необходимо провести испытание кандидатного дефектоскопического материала, используя образец типа № 1, результаты должны быть зафиксированы фотографией или другим подходящим методом.
A.4.2.1.2 Контрольный образец типа № 2
Необходимо зарегистрировать совокупную длину индикаций.
A.4.2.2 Испытание партии
A.4.2.2.1 Контрольный образец типа № 1
Необходимо сравнить параметры с теми, которые были получены при проведении испытаний типа. Сравнение можно провести любым подходящим методом, например, с помощью фотографии или с помощью сохраненных подходящих образцов. Результаты должны быть зарегистрированы.
A.4.2.2.2 Контрольный образец типа № 2
Необходимо зарегистрировать совокупную длину индикаций.
A.4.2.3 Эксплуатационные испытания
При использовании испытательных образцов типа № 1 или № 2 необходимо сравнить полученные индикации с известными результатами.
A.5 Контрастная краска
Испытание контрастных красок проводится в соответствии с A.1-A.4.2.1 за исключением случаев, когда контрастная краска должна наноситься в соответствии с инструкциями изготовителя после очистки контрольных испытательных образцов (см. A.2).
Приложение B
(обязательное)
Контрольные испытательные образцы
B.1 Контрольный образец типа № 1
B.1.1 Описание
Контрольный образец - диск с двумя видами естественных трещин на поверхности как показано на рисунке B.1. Образец содержит укрупненные и мелкие трещины, образованные при шлифовке и вследствие коррозии под напряжением. Необходимо постоянно намагничивать образец с помощью центрального проводника, проходящего через отверстие. Дефектоскопические материалы оцениваются визуально или с использованием подходящего метода сравнения показателей.
Примечание - Для информации: контрольный образец типа № 1 описан в патенте Германии: G 01 № 27/84 Auslegeschrift 23 57 220, срок действия, которого истек в 1990 году.
B.1.2 Изготовление
Подготовка материала: используется сталь (марка 90MnCrV8), поверхность должна быть плоско отшлифована ((9,80±0,05) мм), после чего закалена при (860±10)°С в течение 2 ч и охлаждена в масле, чтобы повысить твердость поверхности с 63 HRC до 70 HRC.
Примечание - Контрольный образец может быть изготовлен из аналогичной по химическому составу и свойствам стали.
Процесс: проводится шлифовка со скоростью 35 м/с с помощью абразива (размер зерна, степень твердости и структура) типа 46J7 с подачей 0,05 мм на поверхность, индекс 2,0 мм. Чернение при температуре от 145°С до 150°С в течение 1,5 ч.
Намагничивание: намагничивание проводится с помощью центрального проводника и постоянного тока значением 1000 А (максимальное значение).
B.1.3 Проверка
Начальная оценка: необходимо использовать флуоресцирующие дефектоскопические материалы и регистрировать результаты.
Идентификация: каждый контрольный образец должен быть индивидуально идентифицирован. С контрольным образцом поставляется сертификат, подтверждающий его соответствие настоящему стандарту.
Размеры в миллиметрах
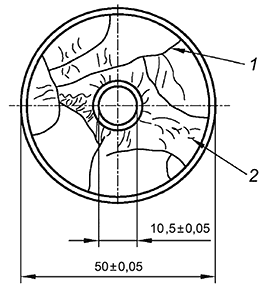 |
1 - трещины от шлифовки; 2 - трещины от коррозии под напряжением
Рисунок B.1 - Контрольный образец типа № 1
B.2 Контрольный образец типа № 2
B.2.1 Описание
Контрольный образец типа № 2 представляет собой независимый блок, не требующий индукции внешнего магнитного поля. Образец состоит из двух стальных стержней и двух постоянных магнитов, как показано на рисунке B.2. Образец должен быть откалиброван так, чтобы отметка "+4" соответствовала 100 А/м и отметка "-4" соответствовала минус 100 А/м.


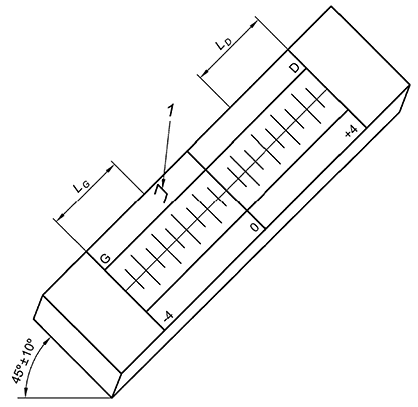 |
Рисунок B.2 - Контрольный образец типа № 2
B.2.2 Изготовление

B.2.2.2 Одну грань каждой пластинки необходимо подвергнуть шлифовке до получения значения шероховатости по Ra равного приблизительно 1,6 мкм и допуска плоскостности менее 5 мкм.
Температура бруска не должна превышать 50°С.
B.2.2.3 Необходимо размагнитить два бруска.
B.2.2.4 Между отшлифованными поверхностями двух брусков необходимо поместить алюминиевый лист толщиной 15 мкм, после чего поместить сборку в держатель бруска.
B.2.2.5 Бруски закрепляются в рабочем положении.
B.2.2.6 Необходимо установить защитные наконечники магнитов.
B.2.2.7 Верхнюю поверхность сборки необходимо подвергнуть шлифовке до получения значения Ra равного приблизительно 1,6 мкм.
B.2.2.8 Защитные наконечники магнитов следует снять.
B.2.2.9 Магниты необходимо вставить как показано на схеме (рисунок B.3). Для регулировки величины магнитного поля используются шунты из стали толщиной 0,2 мм.
 |
1 - шунт
Рисунок B.3 - Схема вставленных магнитов
B.2.2.10 Необходимо собрать защитные наконечники магнитов.
B.2.2.11 Верхняя грань гравируется как показано на рисунке B.4. Гравировка должна проводиться на расстоянии более 2 мм от зазора.
 |
1 - зазор
Рисунок B.4 - Гравировка контрольного образца типа 2
B.2.3 Верификация
B.2.3.1 Используя измеритель тангенциальной составляющей напряженности поля, необходимо измерить поле, перпендикулярное искусственному дефекту на отметках "+4" и "-4".
B.2.3.2 Критерии приемки
Значение поля на отметке "-4": -(100±10) А/м.
Значение поля на отметке "+4": +(100±10) А/м.
В случае если указанные значения не могут быть достигнуты, процедура должна быть проведена повторно начиная с пункта B.2.2.9 по регулировке значения поля с помощью шунтов.
B.2.3.3 Идентификация
У каждого контрольного образца типа № 2 должен быть предусмотрен индивидуальный заводской номер.
С контрольным образцом должен быть поставлен сертификат, подтверждающий его соответствие настоящему стандарту.
Приложение C
(обязательное)
Коррозионные испытания стали
C.1 Основные положения
Коррозионные свойства дефектоскопических материалов должны определяться визуально по коррозионным следам, оставленным на фильтровальной бумаге, использованием гранул, предварительно насыщенных жидкостью с целью проведения контроля в заданных условиях.
После испытаний на коррозию изготовитель дефектоскопических материалов магнитопорошкового контроля должен предоставить протокол испытаний о свойствах гранул. Рекомендуется использовать гранулы, обеспечивающие воспроизводимость результатов испытаний.
По взаимному соглашению пользователь может поставлять изготовителю специальные гранулы для их использования в испытаниях дефектоскопических материалов на коррозию.
В обратном случае или при возникновении разногласий должны быть использованы гранулы, описанные в C.3.
C.2 Оборудование
C.2.1 Чашка Петри, стеклянная, с наружным диаметром 100 мм.
C.2.2 Пипетка с делениями в мл.
C.2.3 Круглая фильтровальная бумага диаметром 90 мм с кругом диаметром 40 мм, нанесенным несмываемыми чернилами.
C.2.4 Шпатель из нержавеющей стали, сито с ячейкой 5 в соответствии с ISO 2591-1.
C.2.5 Весы с точностью до 0,1 г.
C.3 Реагенты и материалы
C.3.1 Ацетон.
C.3.2 Ксилол.
Гранулы должны быть тщательно обезжирены в ксилоле с помощью соответствующего оборудования.
C.3.5 Жесткая вода.
C.3.6 Необходимо приготовить отдельные исходные (концентрированные) растворы:


C.3.7 Из указанных исходных растворов необходимо приготовить три разбавленных раствора (рр), а именно:
C.4 Процедура испытаний

C.4.2 Подготовка гранул и фильтров
Обезжиренные чугунные и стальные гранулы должны быть предварительно осмотрены на отсутствие следов ржавчины.
Необходимо подготовить набор фильтров с концентрическими окружностями диаметром 40 мм, прочерченными масляным карандашом.
Для испытания каждого дефектоскопического материала магнитопорошкового контроля необходимо подготовить:
- 9 фильтров для испытания стальных гранул (растворы с тремя разными увеличивающимися концентрациями, приготовленными из трех образцов воды различной жесткости);
- 9 фильтров для испытания чугунных гранул.
Гранулы должны быть просеяны для удаления мелких частиц и следов пыли.
Необходимо поместить подготовленные фильтры в чашки Петри. Распределить (2±0,1) г гранул по площади круга каждого фильтра.
C.4.3 Испытание на коррозию
Гранулы в каждой чашке необходимо смочить, используя 2 мл соответствующего раствора, нанесенного за одно применение. Данная процедура должна быть проведена с каждым раствором для стальных и чугунных гранул.
Необходимо убедиться в отсутствии пузырей под фильтровальной бумагой, закрыть чашки Петри.
Чашки следует оставить при комнатной температуре (23±1)°С на (2 ч±10 мин) в месте, защищенном от сквозняков и солнечного света.
По окончании указанного промежутка времени гранулы необходимо удалить, перевернув фильтровальную бумагу.
Чтобы удалить гранулы, прилипшие к бумаге, ее следует обильно промыть дистиллированной водой из бутыли.
Фильтровальную бумагу следует дважды погрузить в ацетон, затем высушить при комнатной температуре.
C.5 Анализ результатов
Следует незамедлительно без оптических инструментов осмотреть следы коррозии, оставшиеся на фильтровальной бумаге после промывки и сушки. Оценка результатов анализа может быть осуществлена применением рисунка C.1 и использованием прозрачной бумажной сетки (площадью 1 мм).
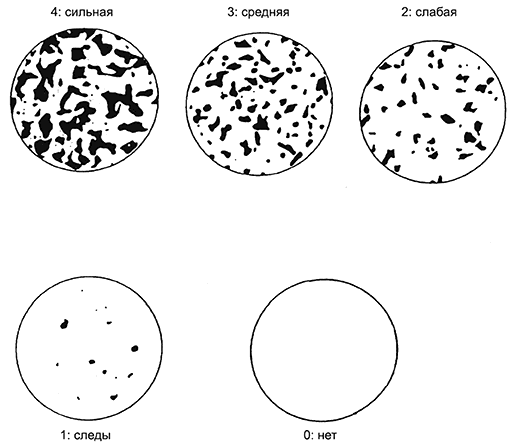 |
Рисунок C.1 - Оценка следов коррозии
Таблица C.1 - Градация пятен коррозии на фильтровальной бумаге
Степень | Значение | Описание поверхности |
0 | Коррозия отсутствует | Пятна отсутствуют |
1 | Следы коррозии | Максимум 3 пятна диаметром менее 1 мм |
2 | Слабая коррозия | Менее 1% поверхности |
3 | Средняя коррозия | Более 1% и менее 5% поверхности |
4 | Сильная коррозия | Более 5% поверхности |
C.6 Запись результатов
При возникновении сложностей при определении степени коррозии необходимо выбрать более высокую. Результаты должны быть записаны вместе со следующими данными:
- идентификации испытуемого образца;
- значения концентрации дефектоскопического материала и жесткости воды;
- всех необходимых пояснений по испытаниям;
- даты.
C.7 Неопределенность
Применимость результатов испытаний должна оцениваться:
- повторяемость: два испытания, выполненные одним и тем же оператором при одних и тех же условиях, считаются приемлемыми и правильными, если четыре значения двух измеренных пар не отличаются более чем на одну единицу шкалы;
- воспроизводимость и точность: два испытания, выполненные в двух разных лабораториях при воспроизводимых аналогичных условиях, считаются приемлемыми и действительными, если показания для одних и тех же измерений не отличаются более чем на одну единицу шкалы.
Приложение ДА
(справочное)
Сведения о соответствии ссылочных международных стандартов межгосударственным стандартам
Таблица ДА.1
Обозначение ссылочного международного, европейского стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
ISO 2160 | IDT | ГОСТ ISO 2160-2013 "Нефтепродукты. Определение коррозионного воздействия на медную пластинку" |
ISO 2591-1 | - | * |
ISO 3059:2012 | - | *, |
В Российской Федерации действует ГОСТ Р ИСО 3059-2015 "Контроль неразрушающий. Проникающий контроль и магнитопорошковый метод. Выбор параметров осмотра", идентичный ISO 3059:2012. | ||
ISO 3104 | NEQ | ГОСТ 33-2016 "Нефть и нефтепродукты. Прозрачные и непрозрачные жидкости. Определение кинематической и динамической вязкости" |
ISO 4316 | MOD | ГОСТ 22567.5-93 "Средства моющие синтетические и вещества поверхностно-активные. Методы определения концентрации водородных ионов" |
ISO 12707 | - | * |
ISO 9934-1 | - | *, |
В Российской Федерации действует ГОСТ Р ИСО 9934-1-2011 "Контроль неразрушающий. Магнитопорошковый метод. Часть 1. Основные требования", идентичный ISO 9934-1:2001. | ||
ISO 9934-3 | - | *,  |
В Российской Федерации действует ГОСТ Р 53700-2009 "Контроль неразрушающий. Магнитопорошковый метод. Часть 3. Оборудование", модифицированный к ISO 9934-3:2002. | ||
EN 1330-1 | - | * |
EN 1330-2 | - | * |
EN 1330-7 | - | * |
EN 10083-2 | - | * |
EN 10204 | - | * |
* Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного европейского стандарта. | ||
Примечание - В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: | ||
- IDT - идентичный стандарт. - MOD - модифицированный стандарт; - NEQ - неэквивалентный стандарт. | ||
Библиография
[1] | ISO 3819, Laboratory glassware - Beakers (Лабораторная посуда. Мензурки) |
[2] | BS 3406-5, Methods for determination of particle size distribution - Recommendations for electrical sensing zone method (the Coulter principle) [Методы определения гранулометрического состава. Рекомендации по методу электрических зон зондирования (принцип Коултера)] |
[3] | EN 12157, Rotodynamic pumps - Coolant pumps units for machine tools - Nominal flow rate, dimensions (Ротодинамические насосы. Агрегаты насосов для станков. Номинальный расход, размеры) |
УДК 620.179.141:620.191.33:006.354(574) | МКС 19.100 | IDT |
Ключевые слова: контроль неразрушающий, магнитопорошковый контроль, магнитный индикатор, дефектоскопические материалы, испытание | ||
